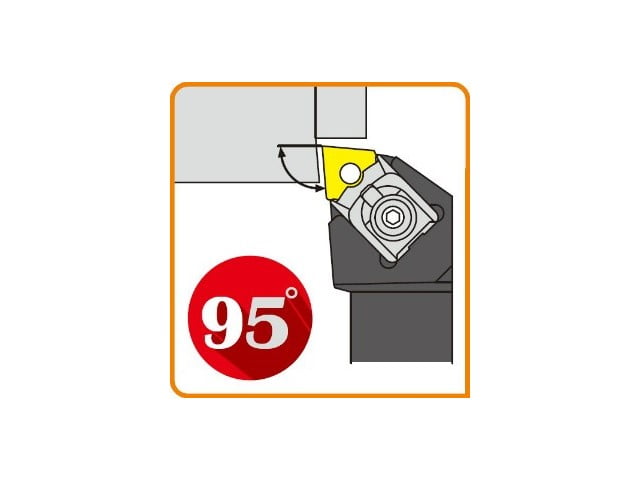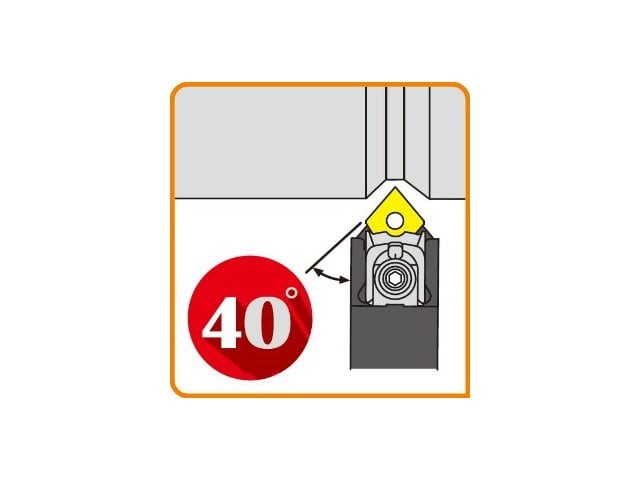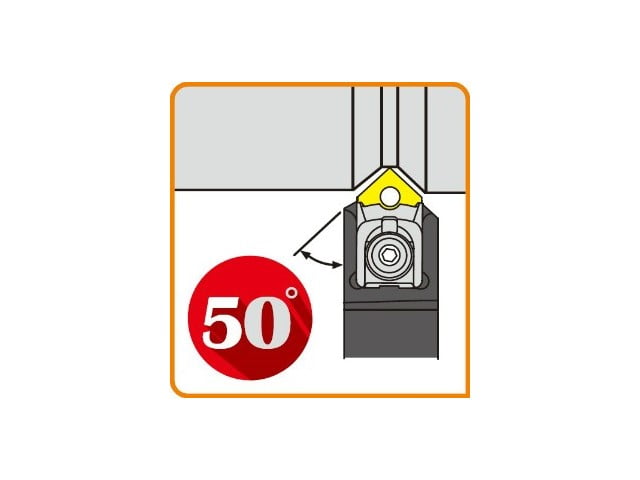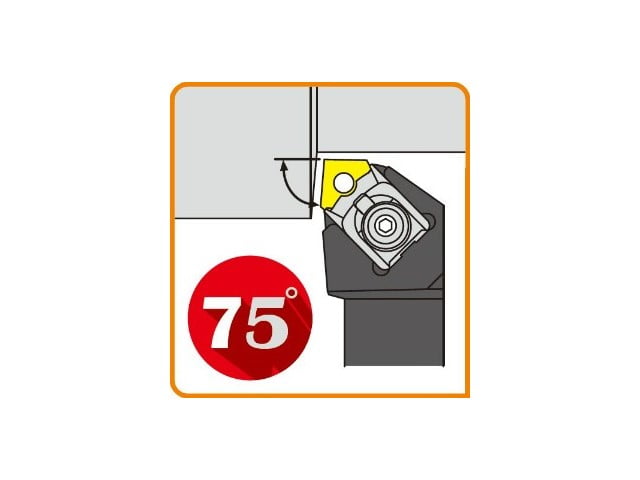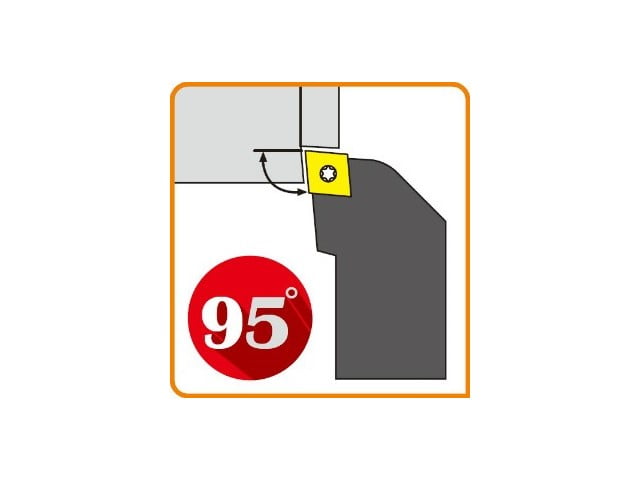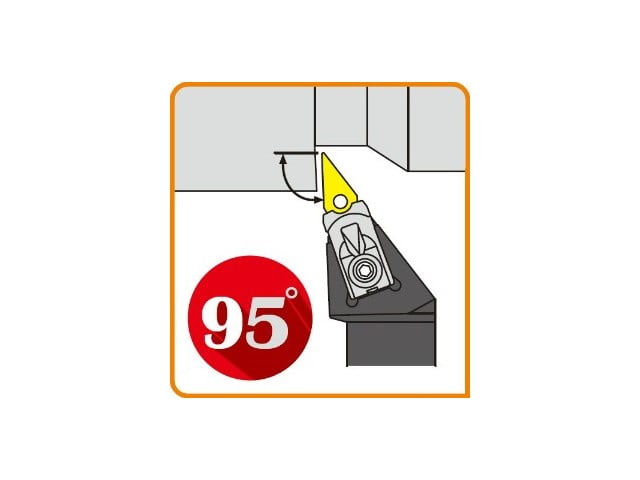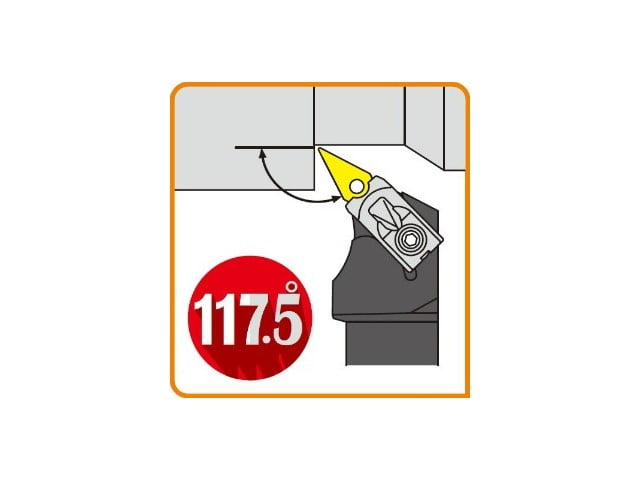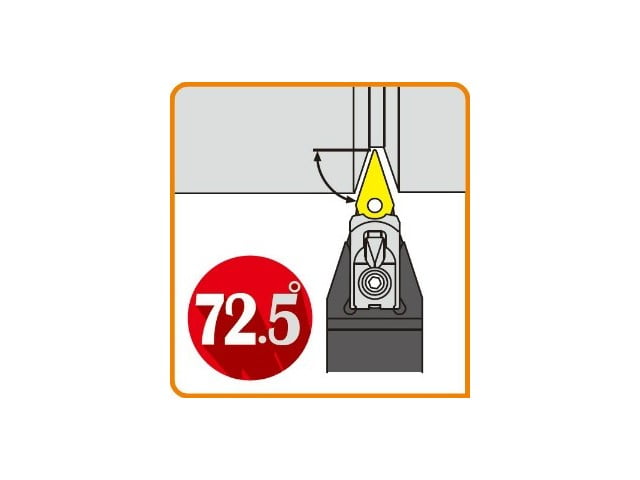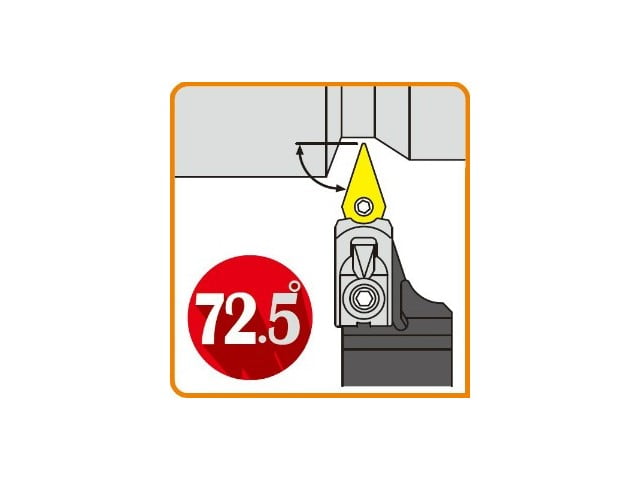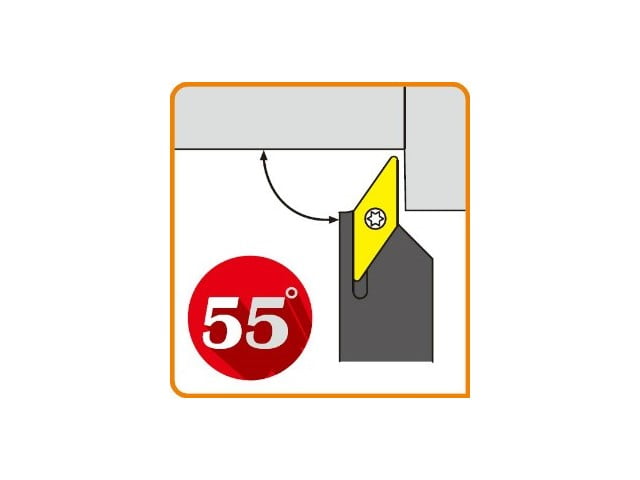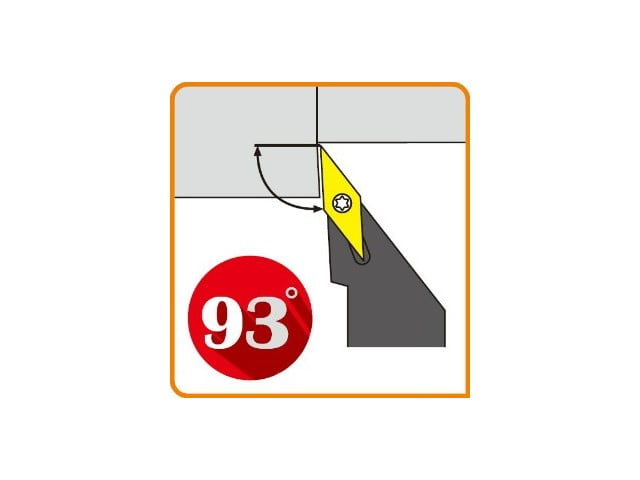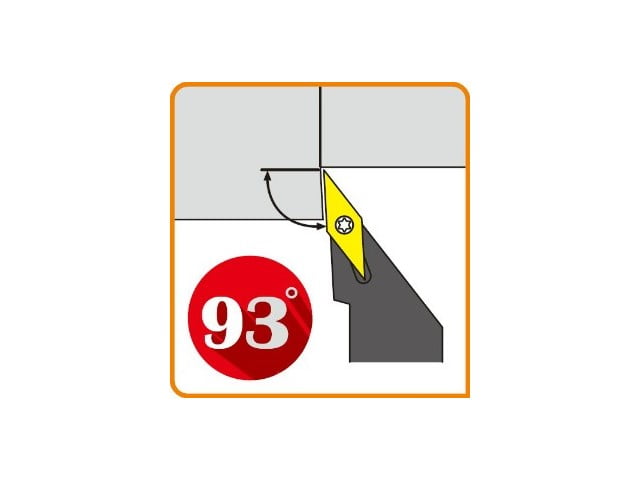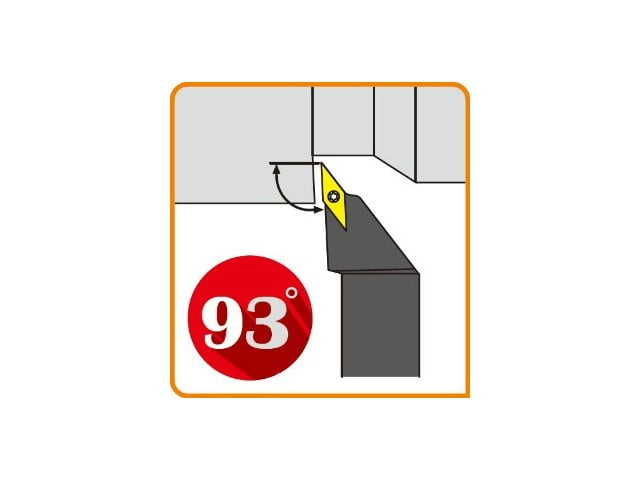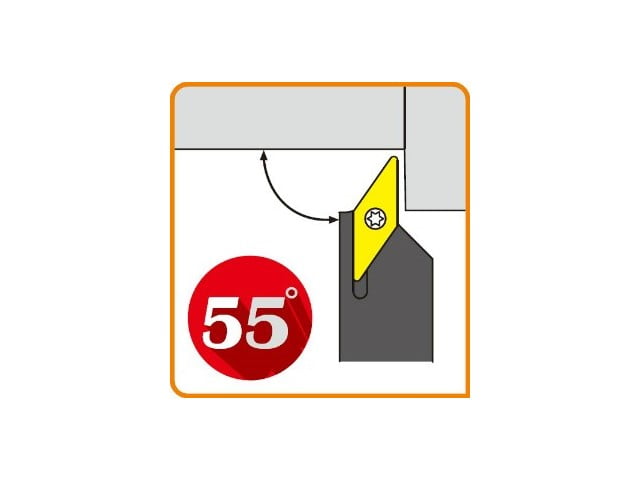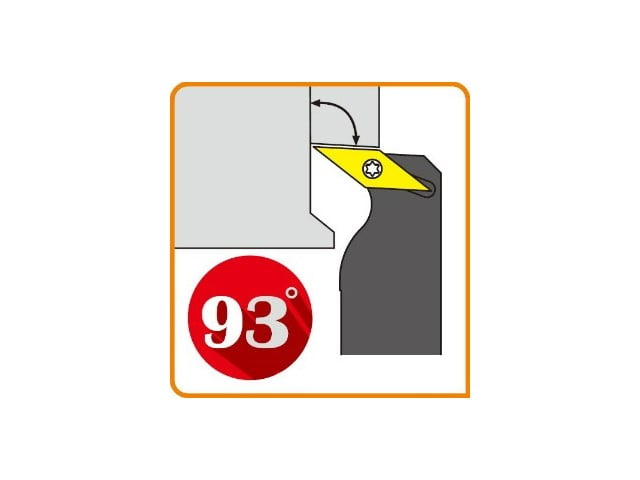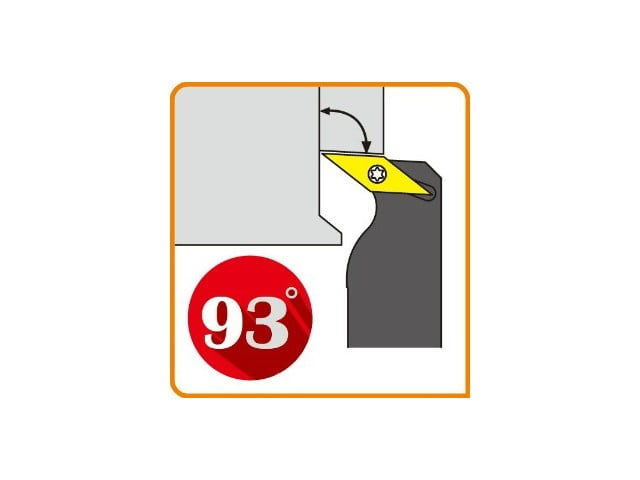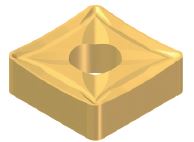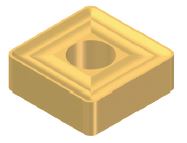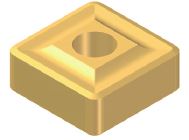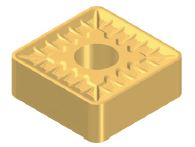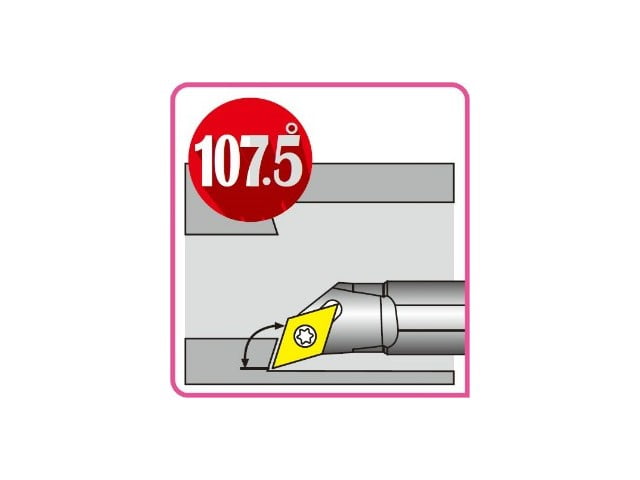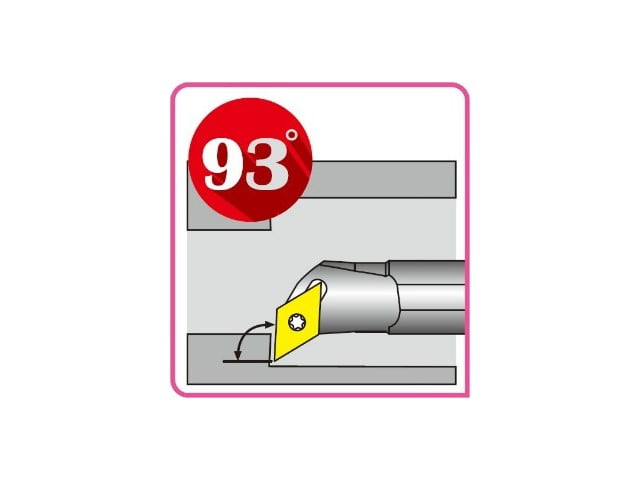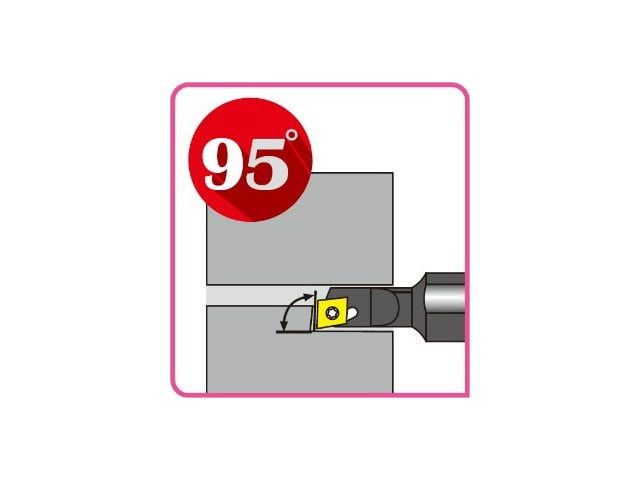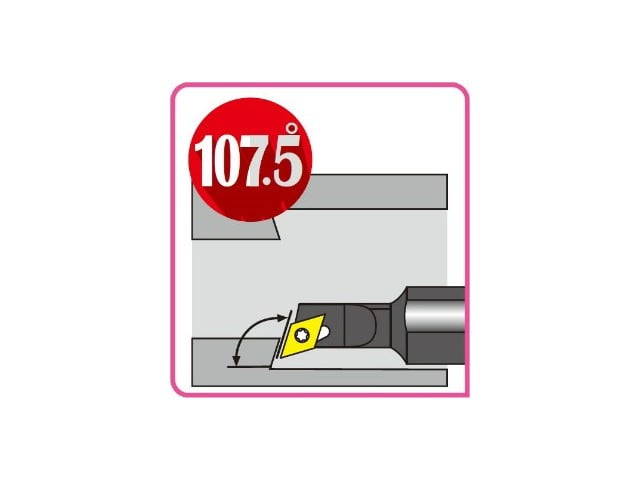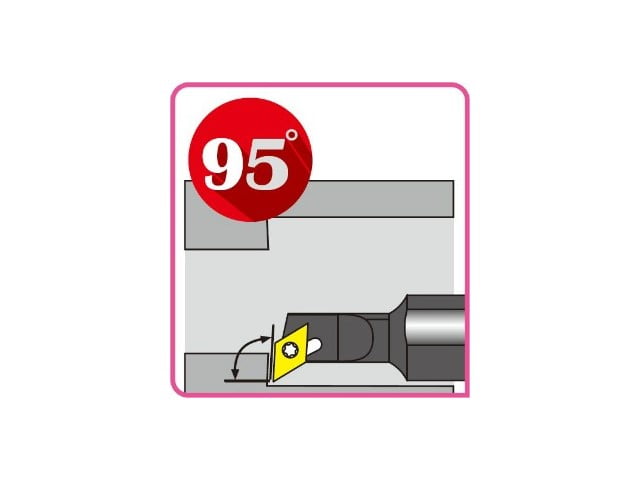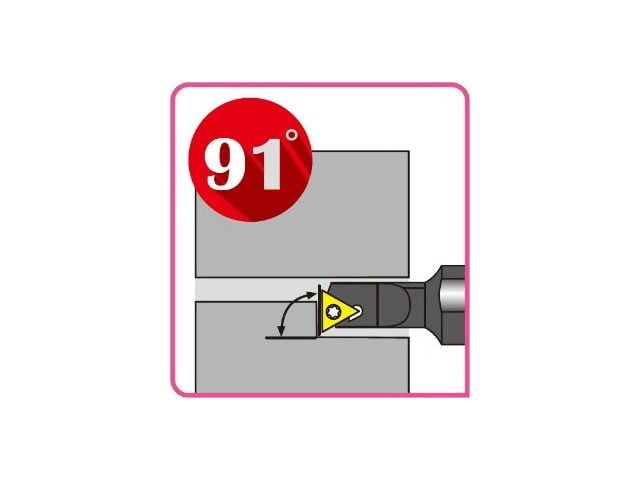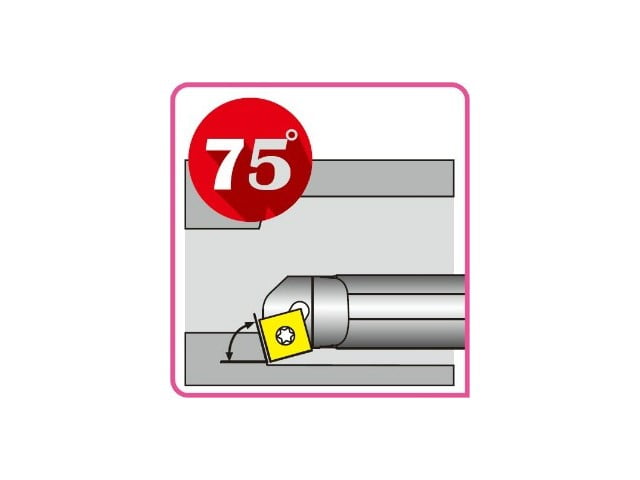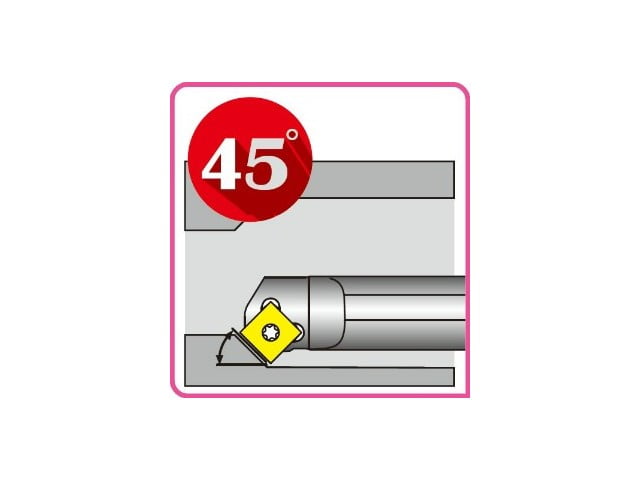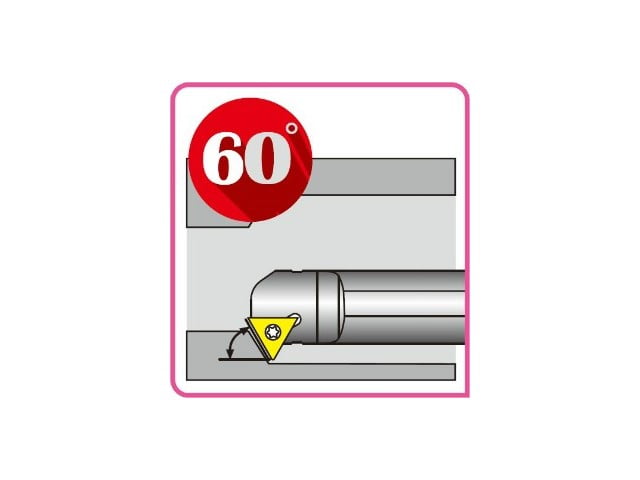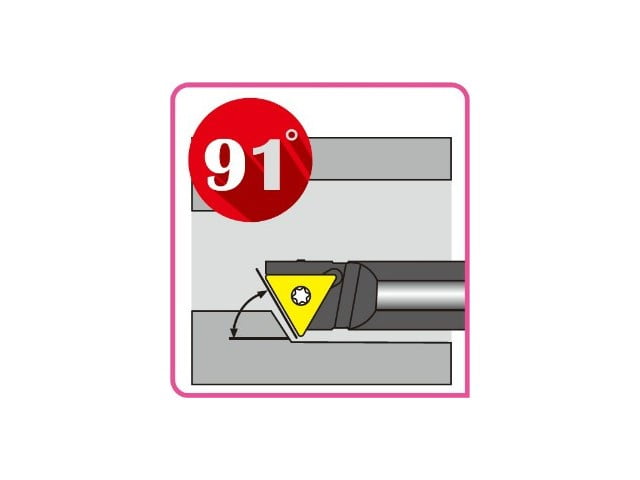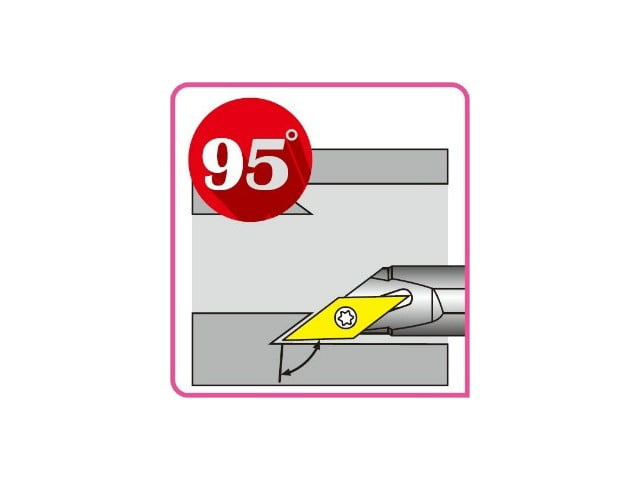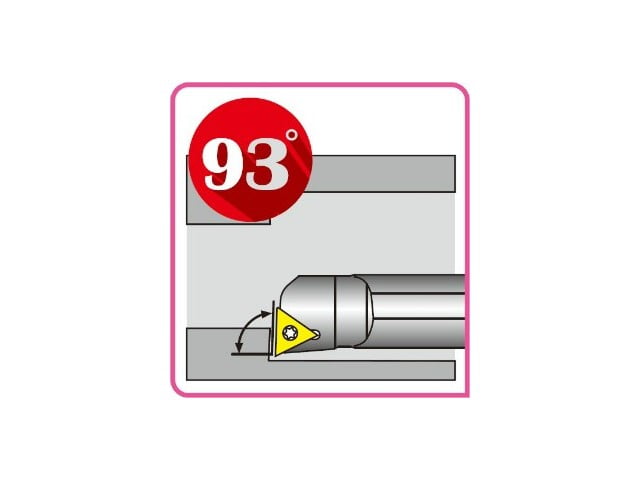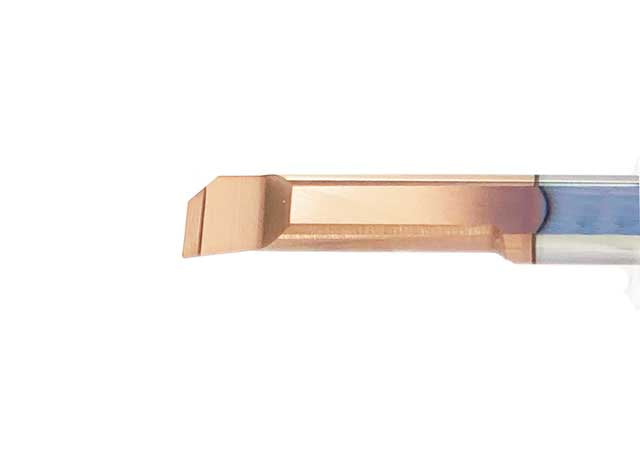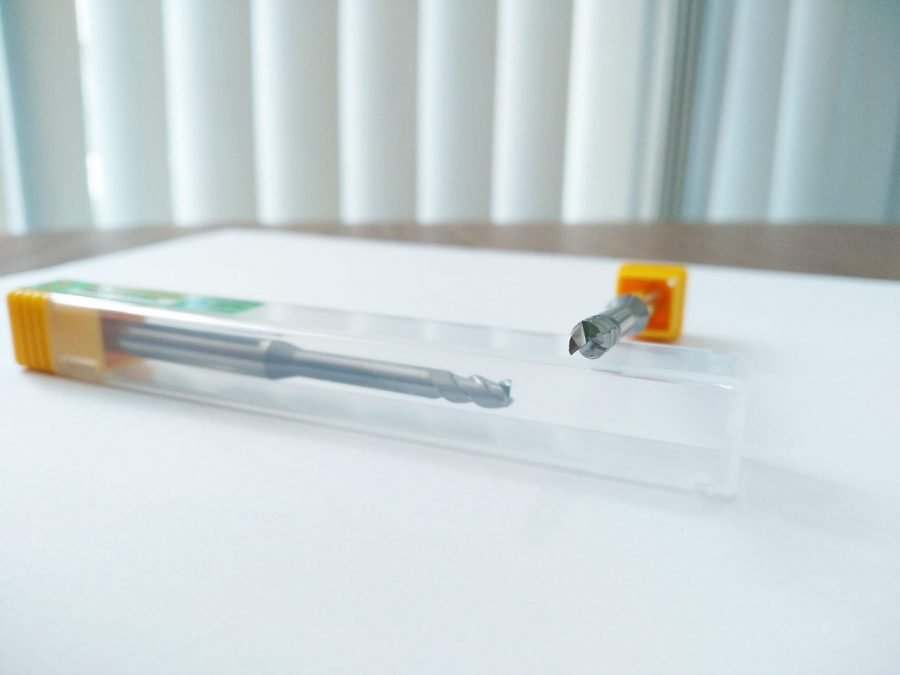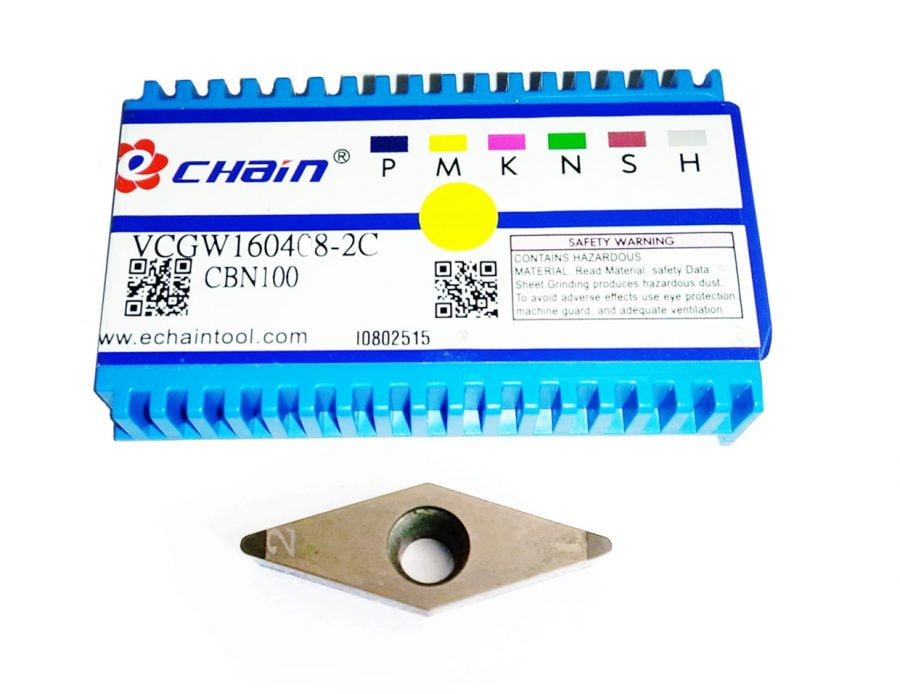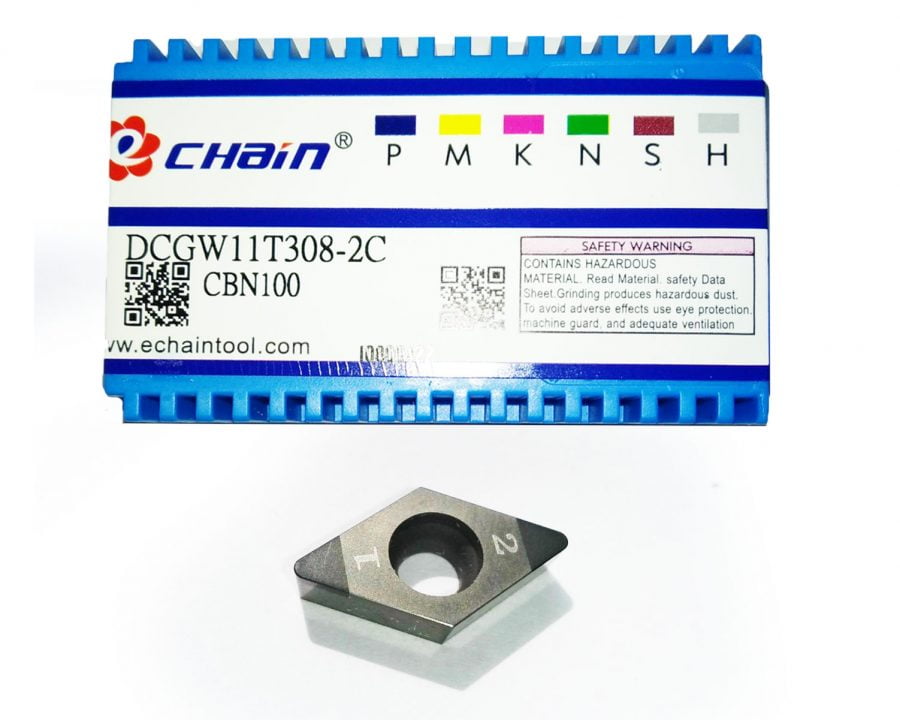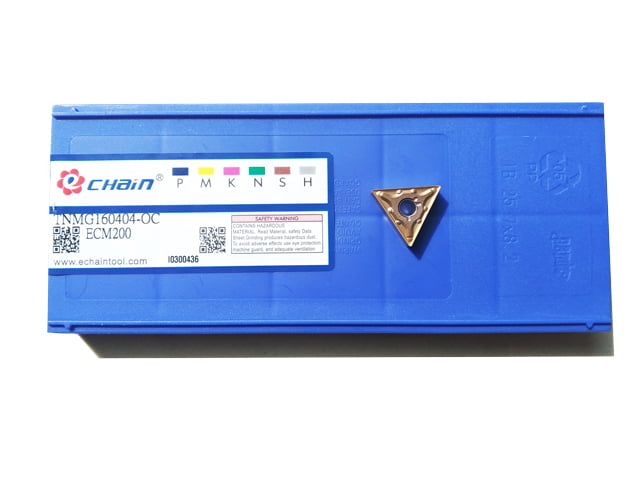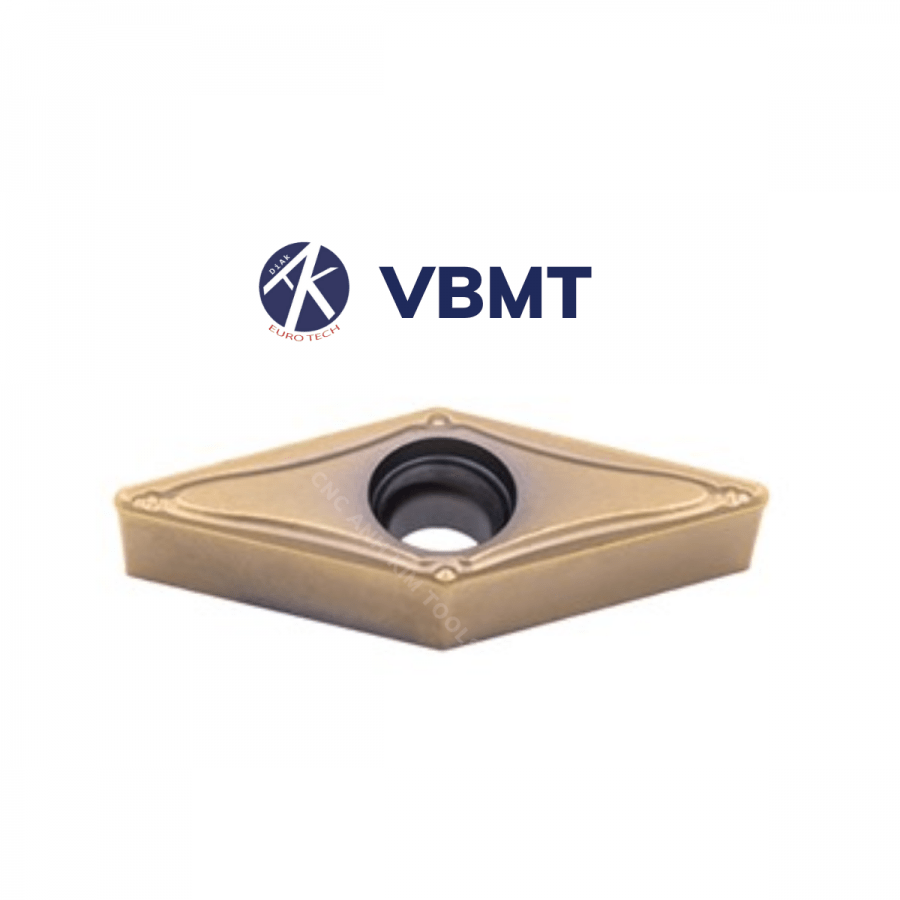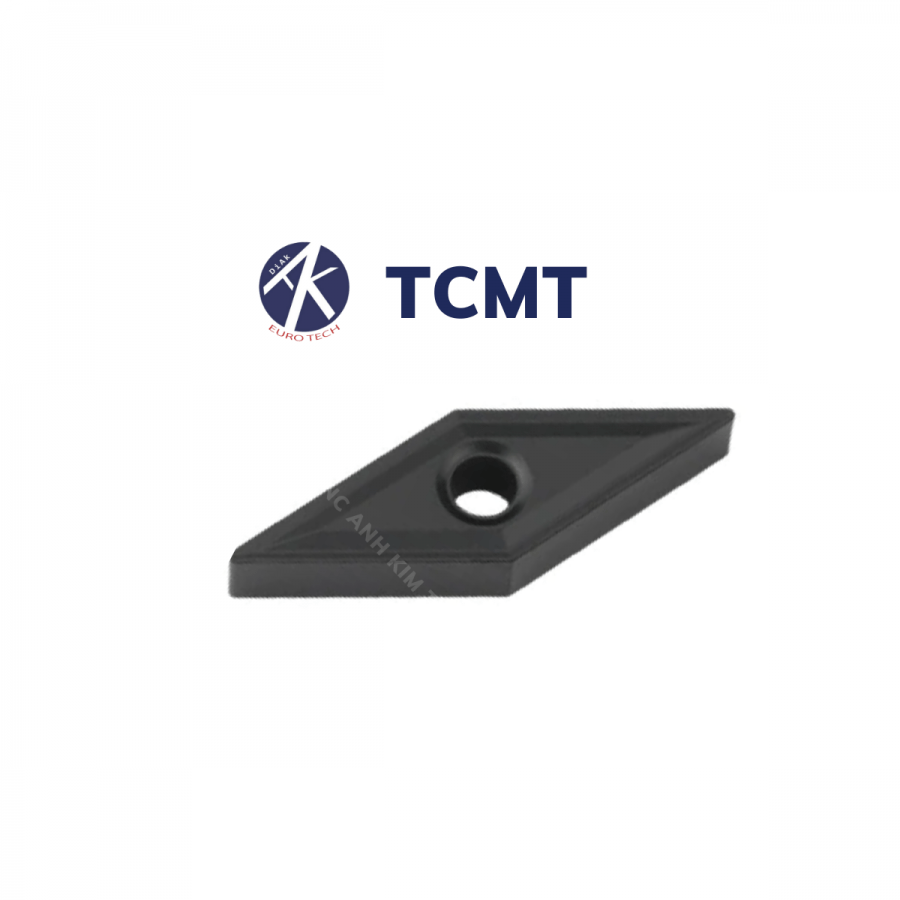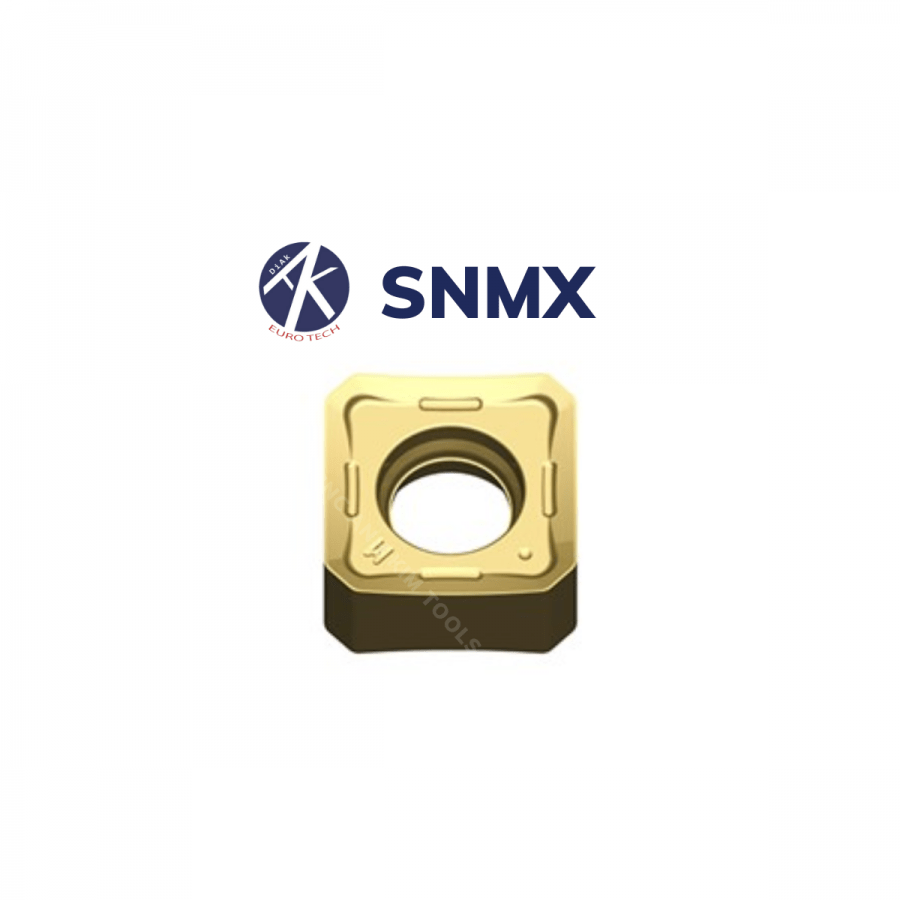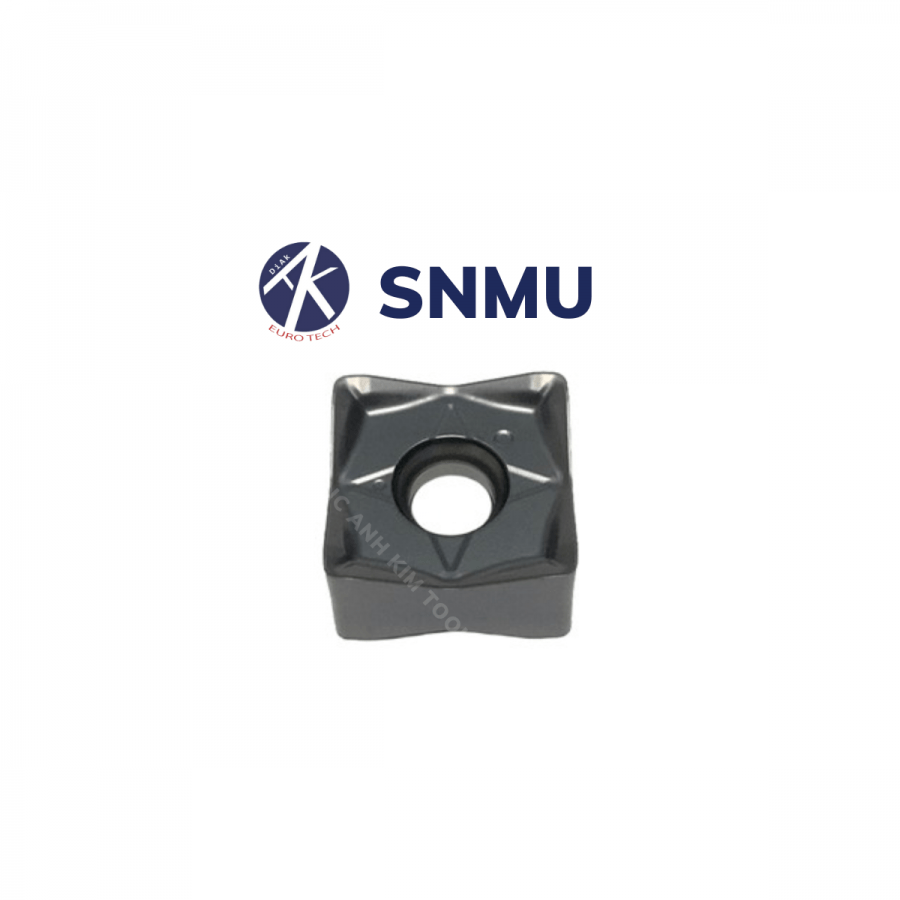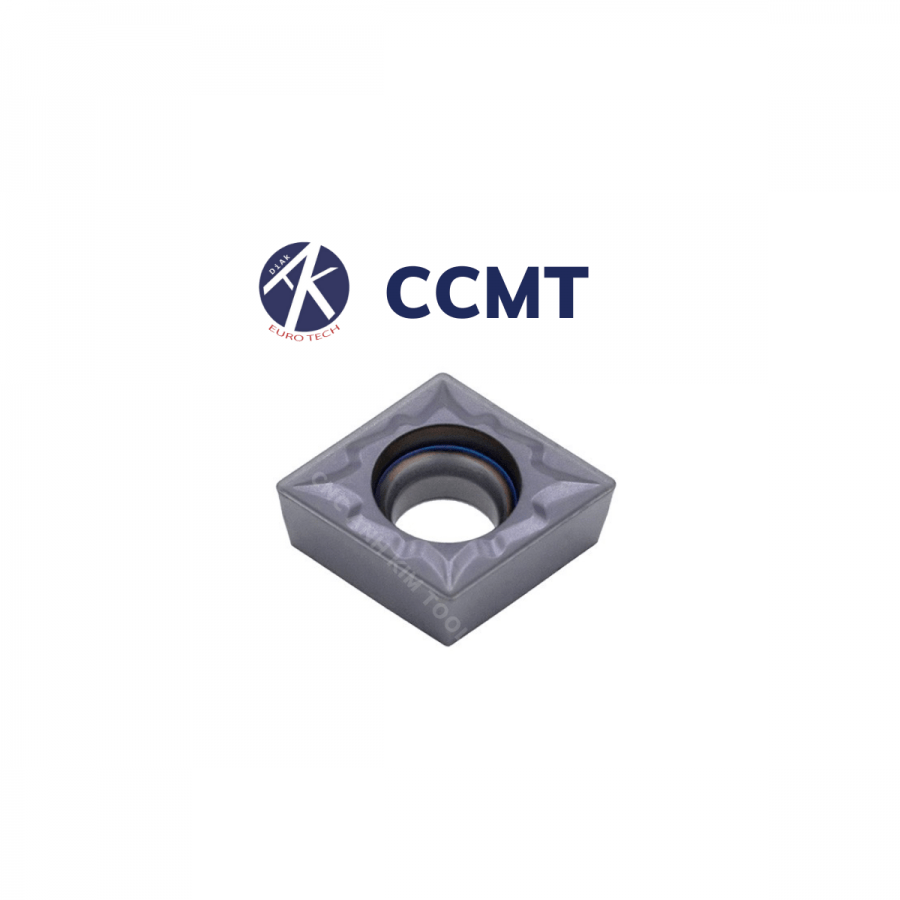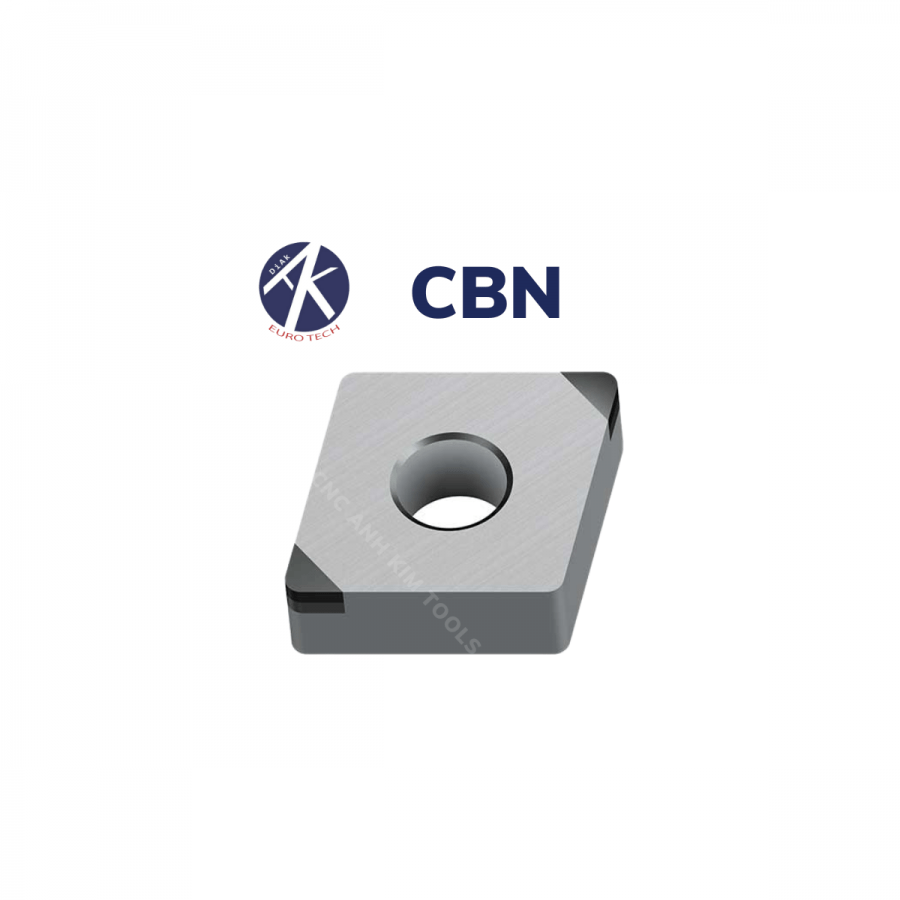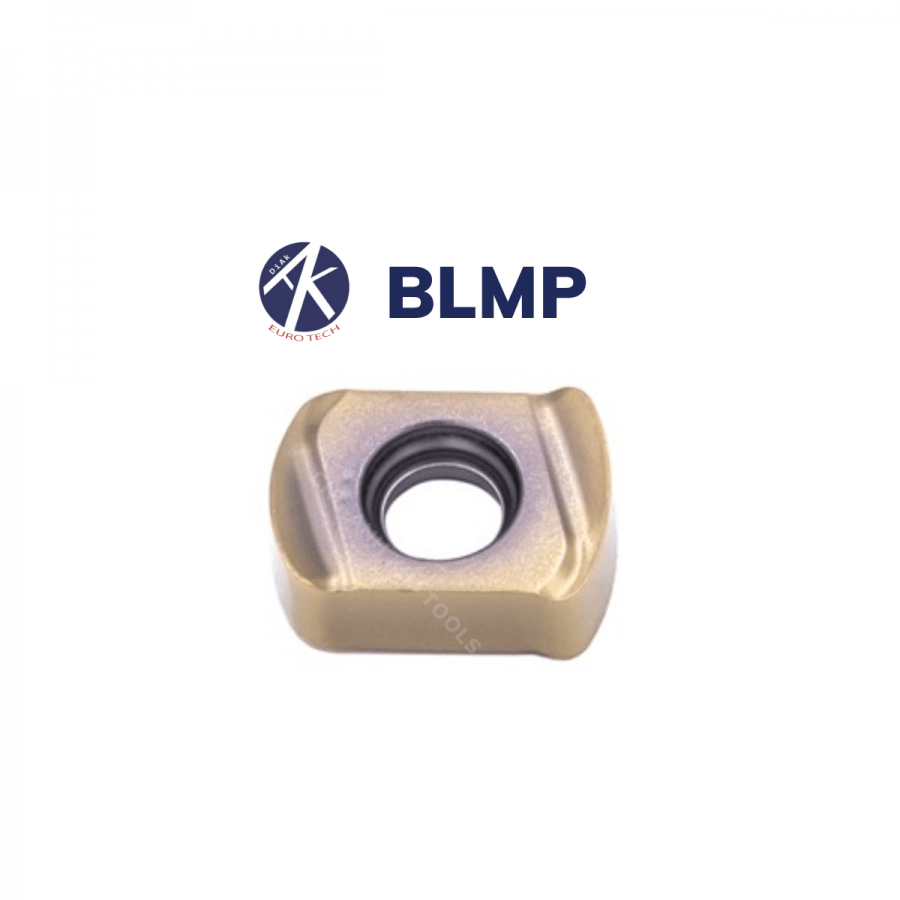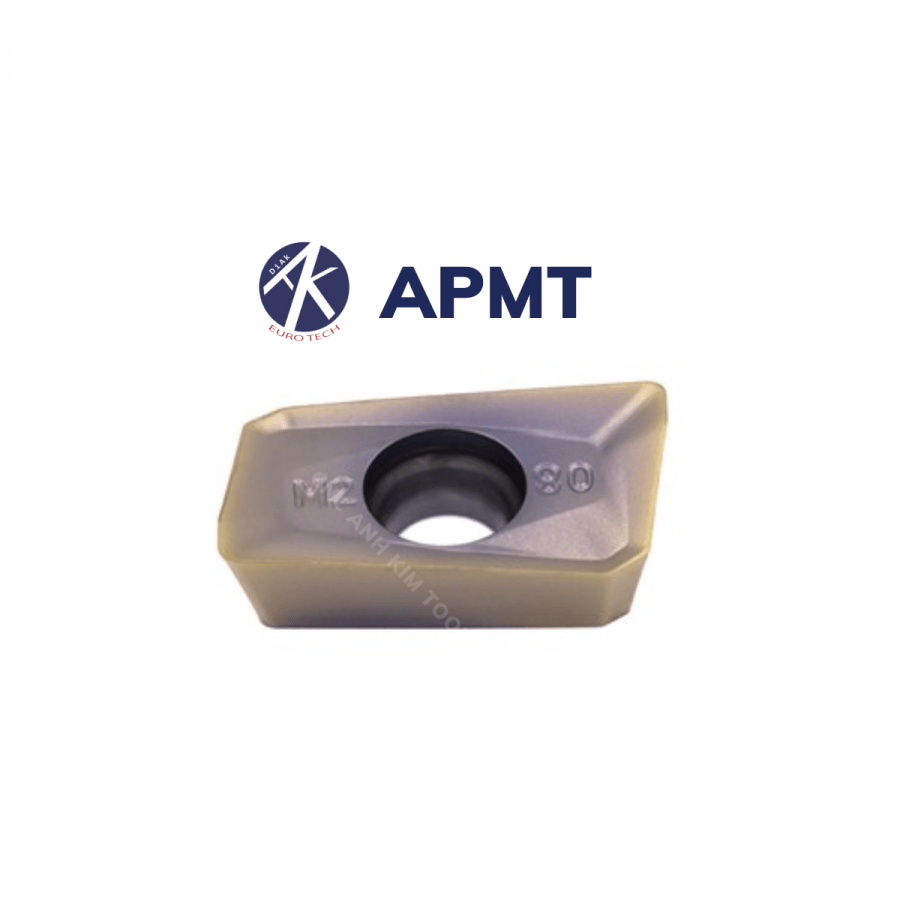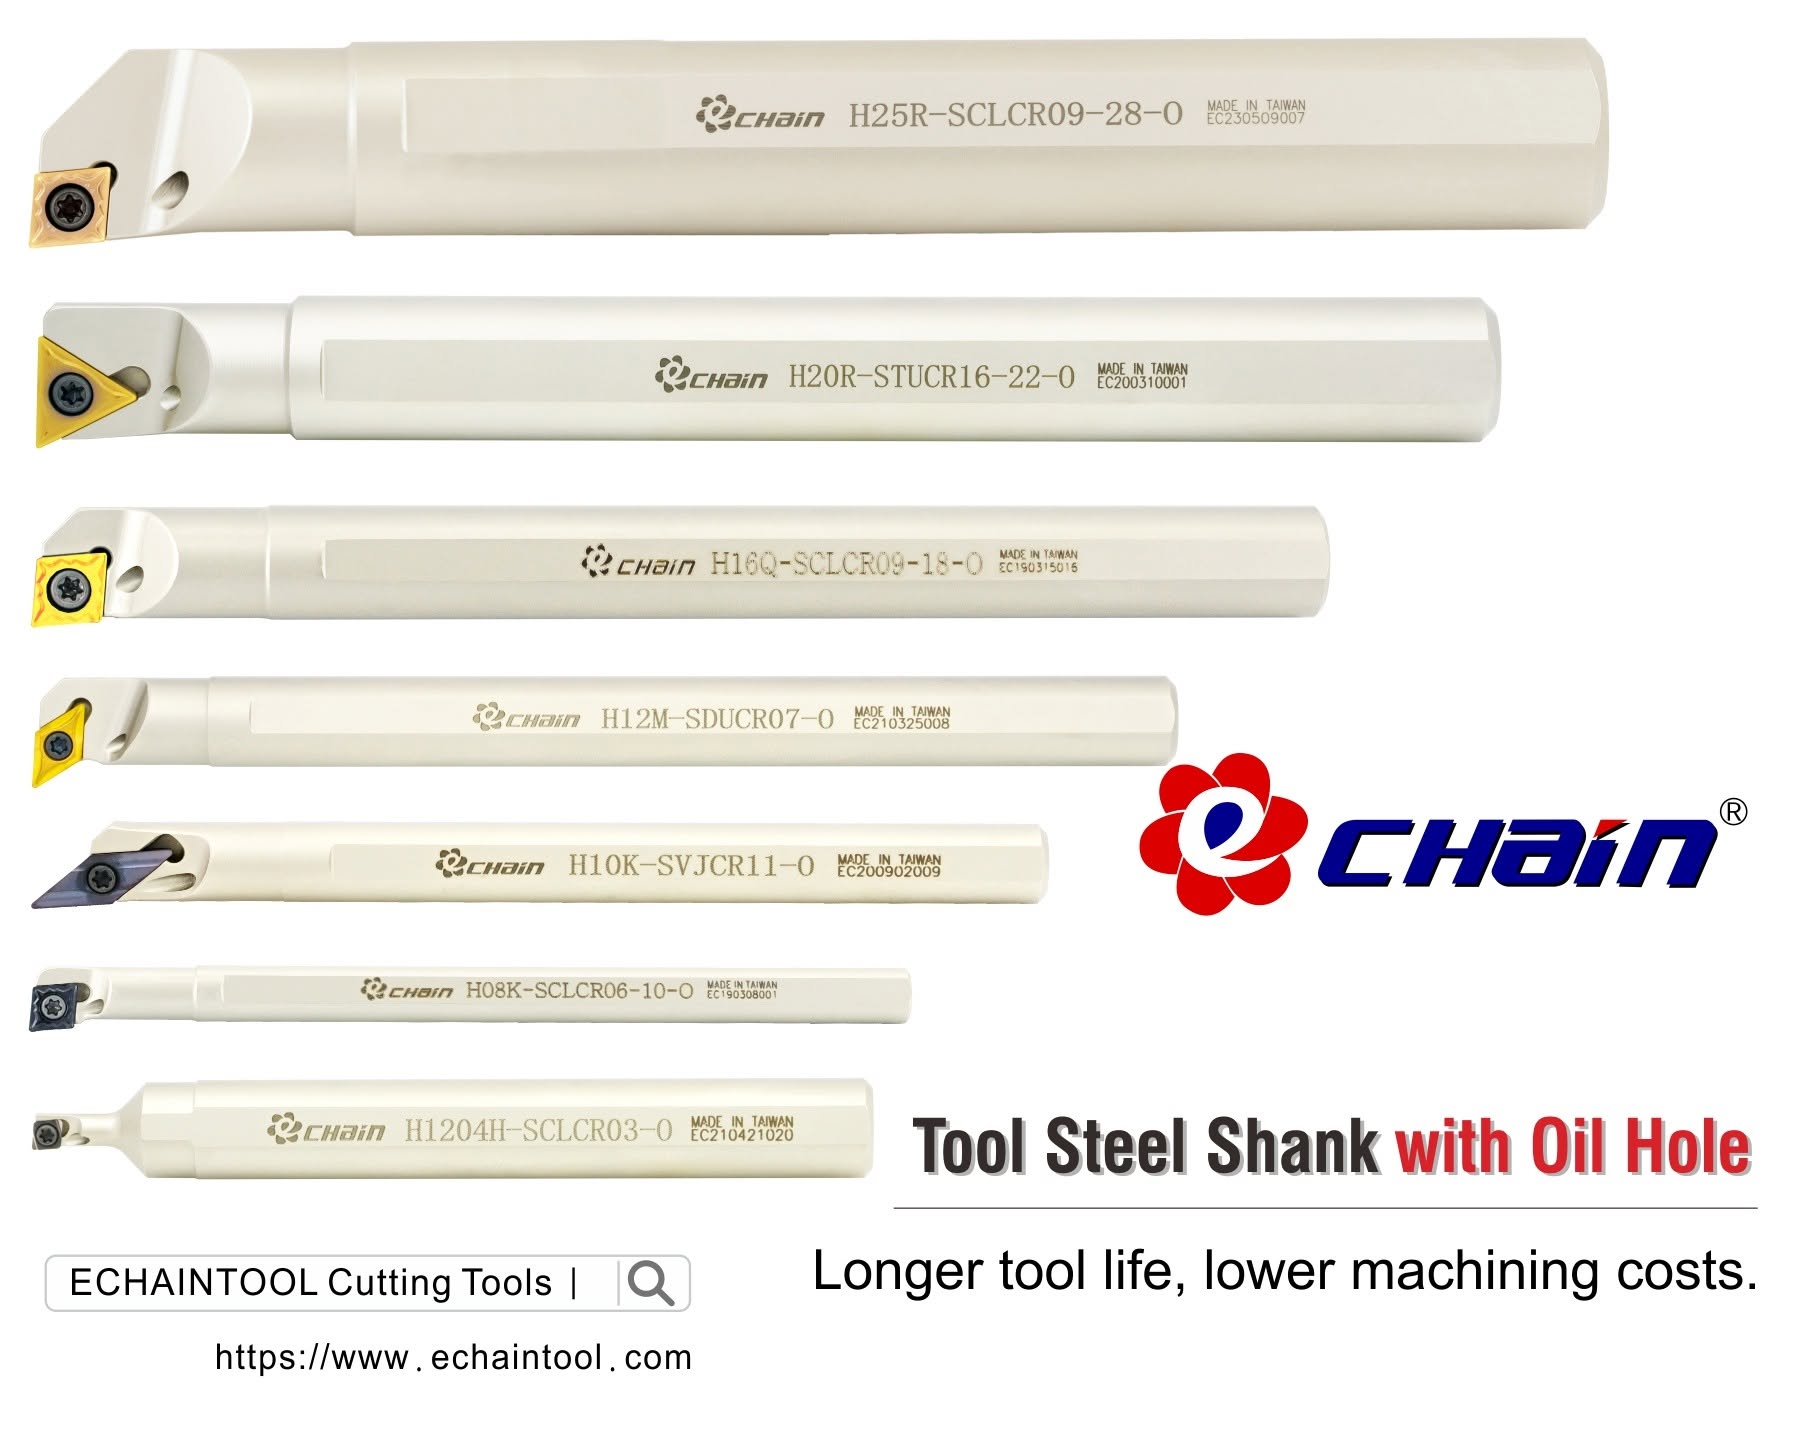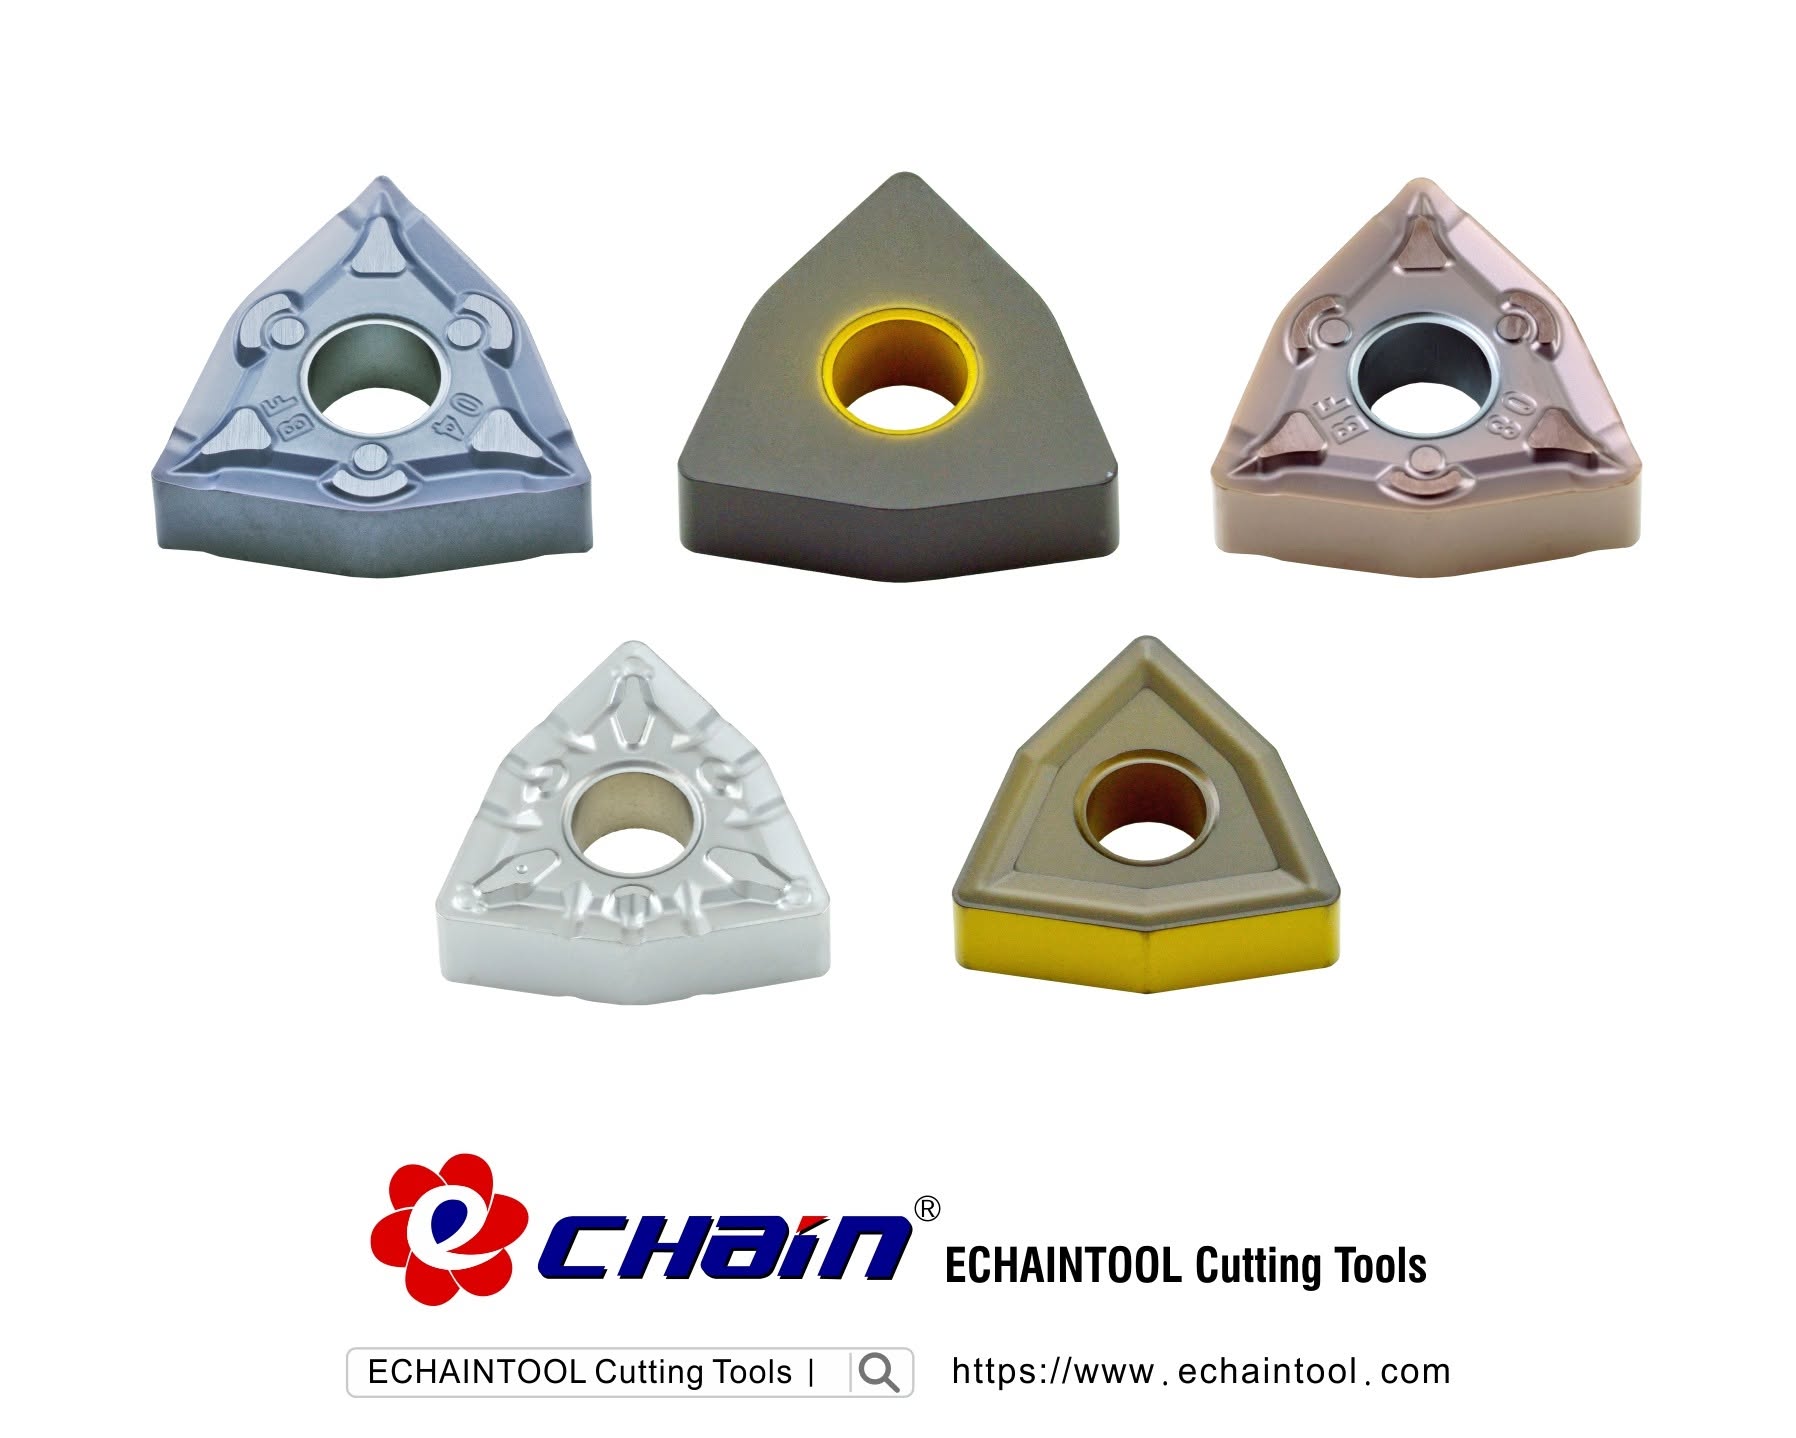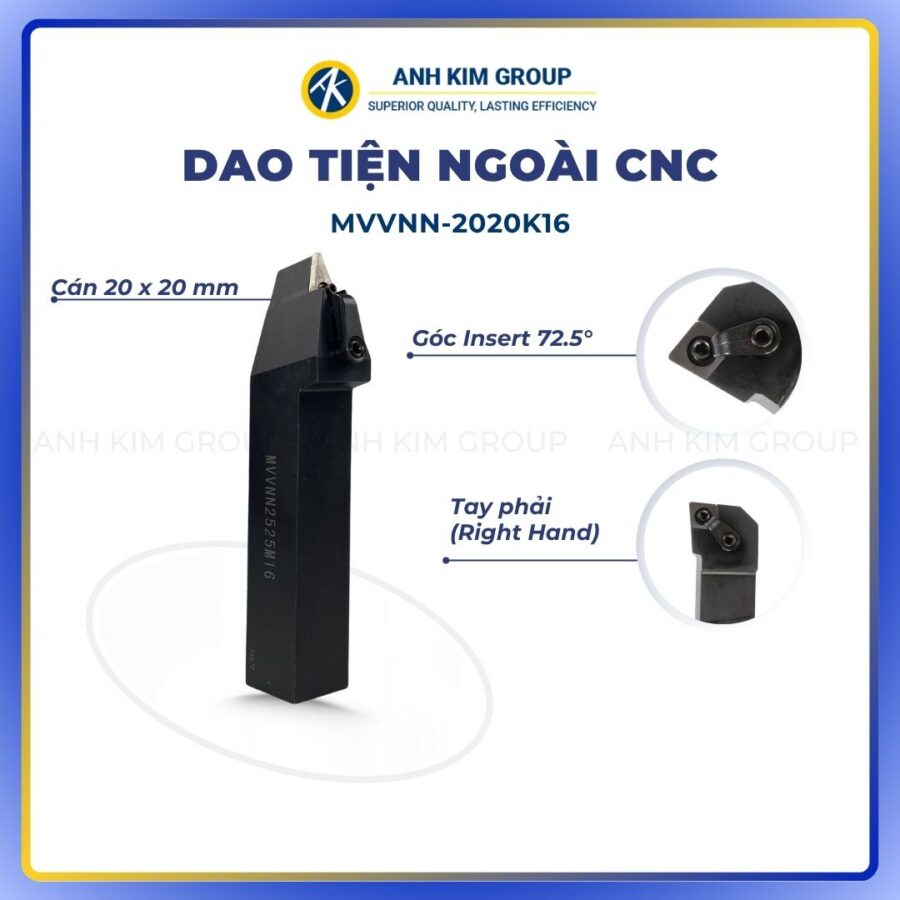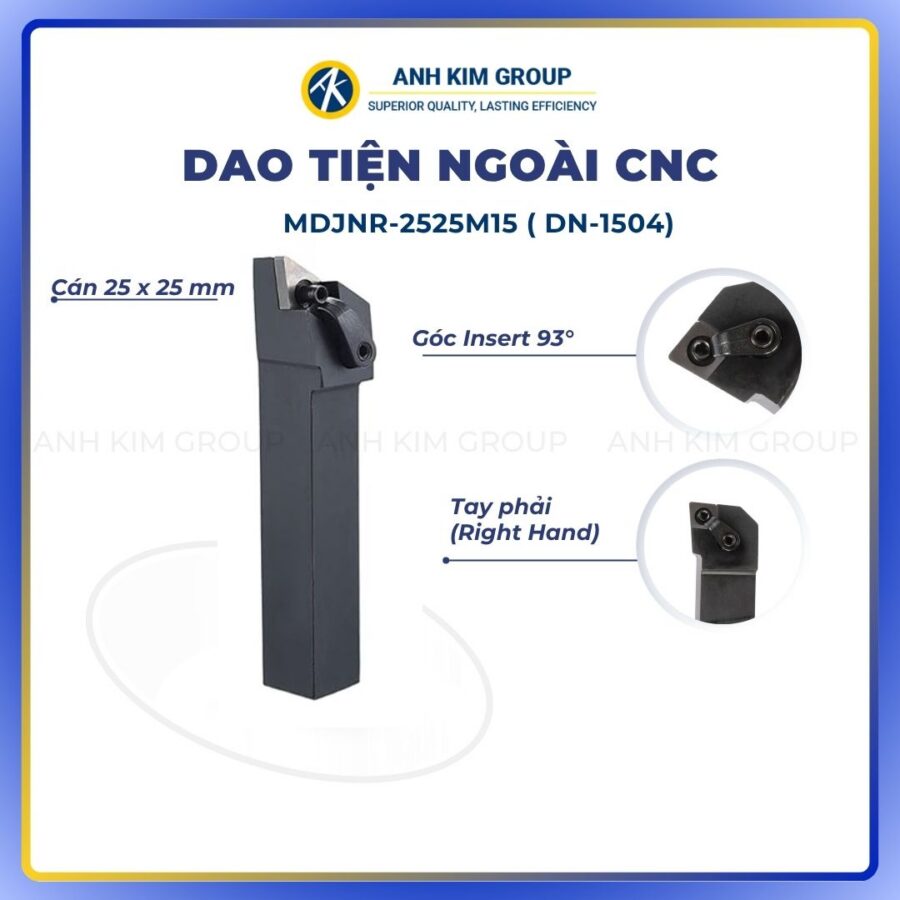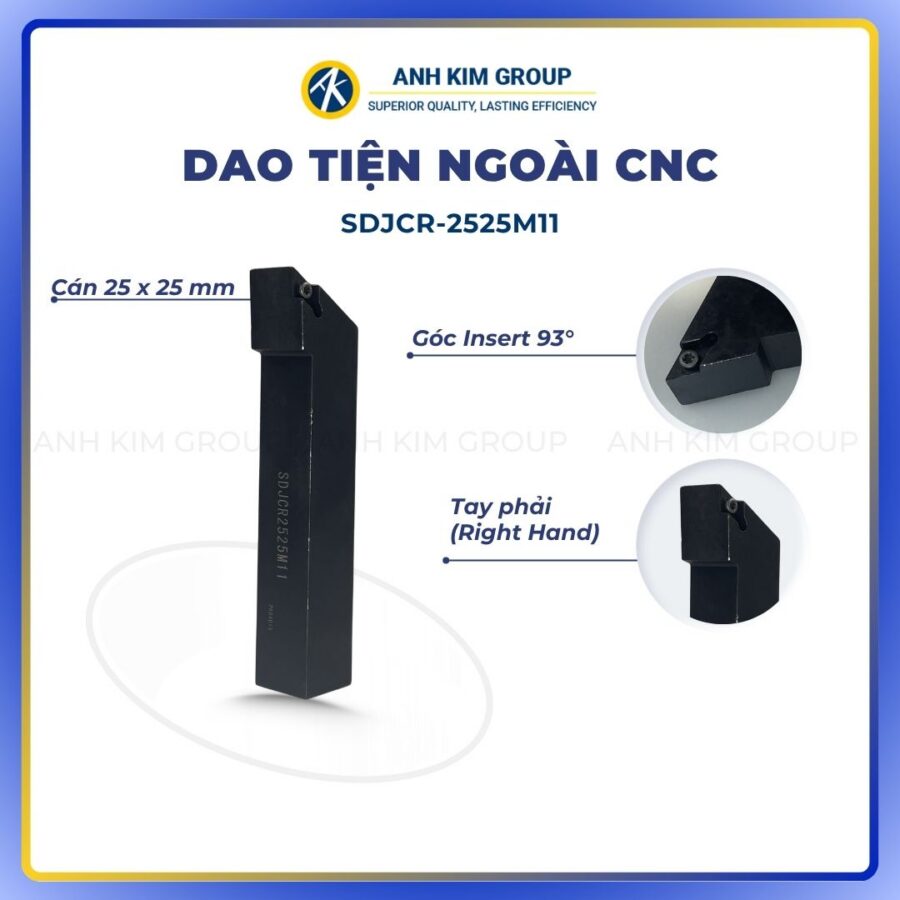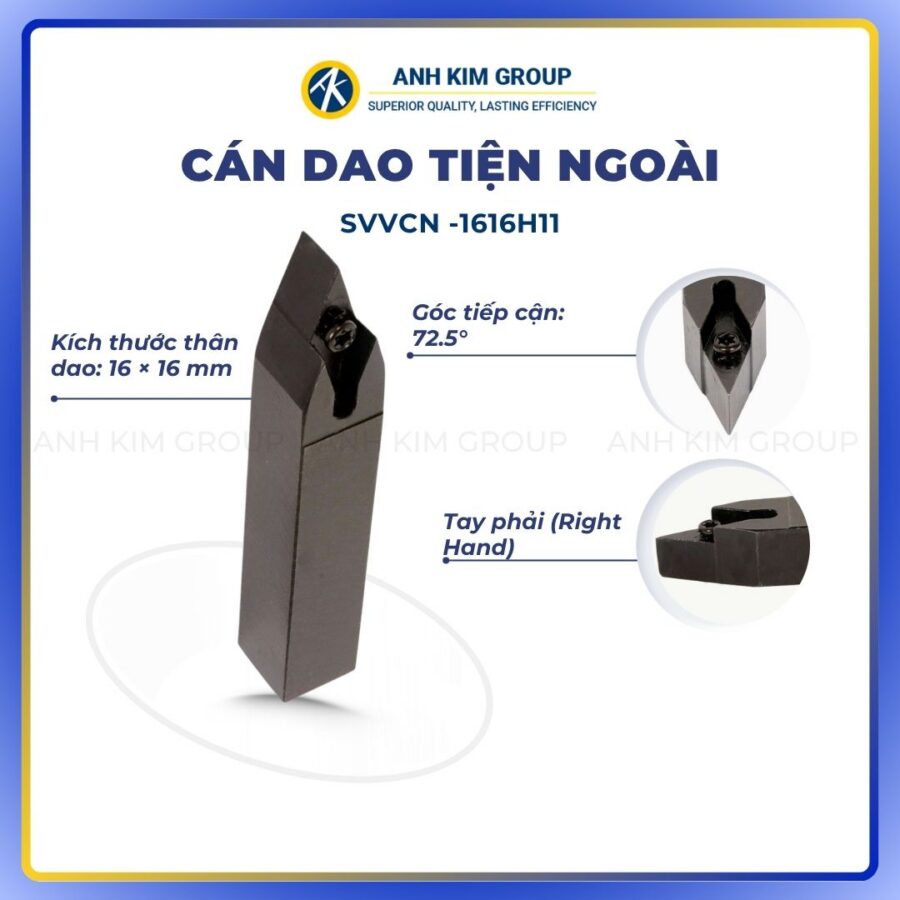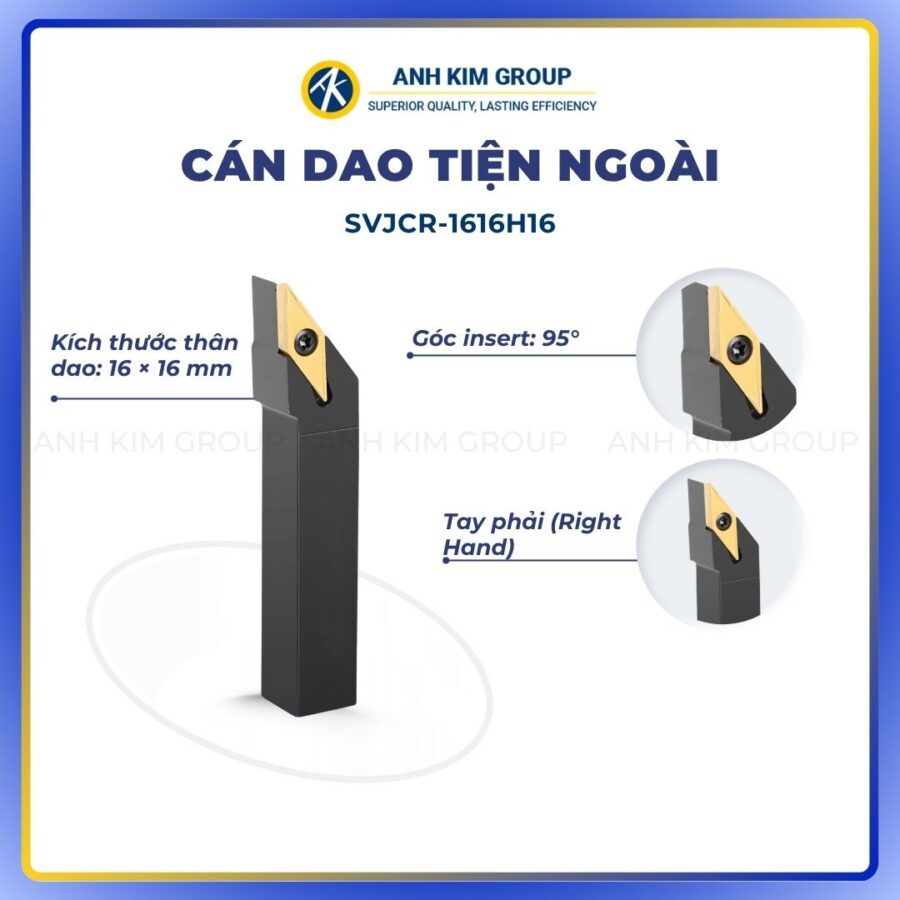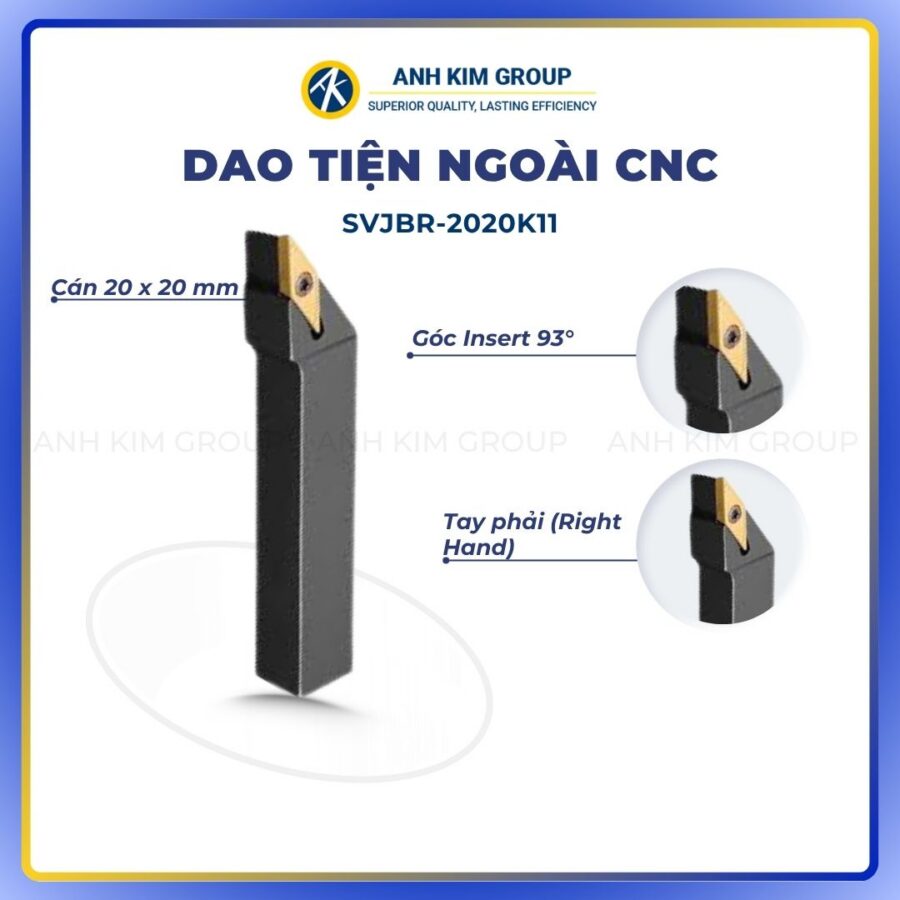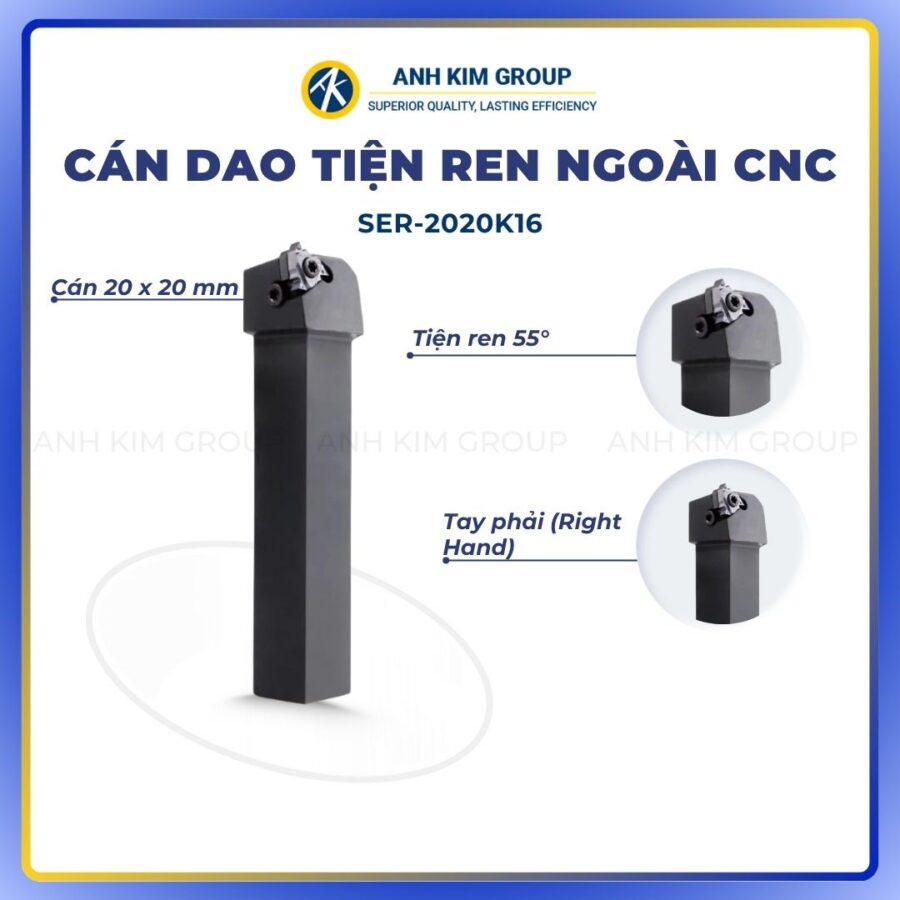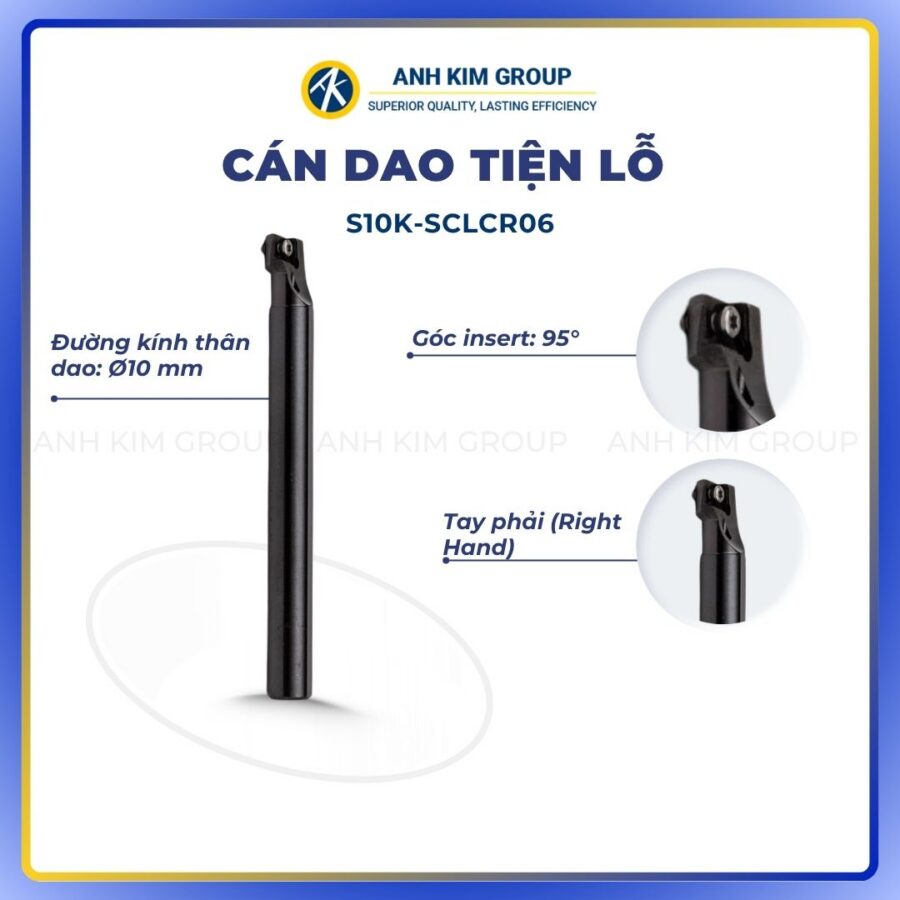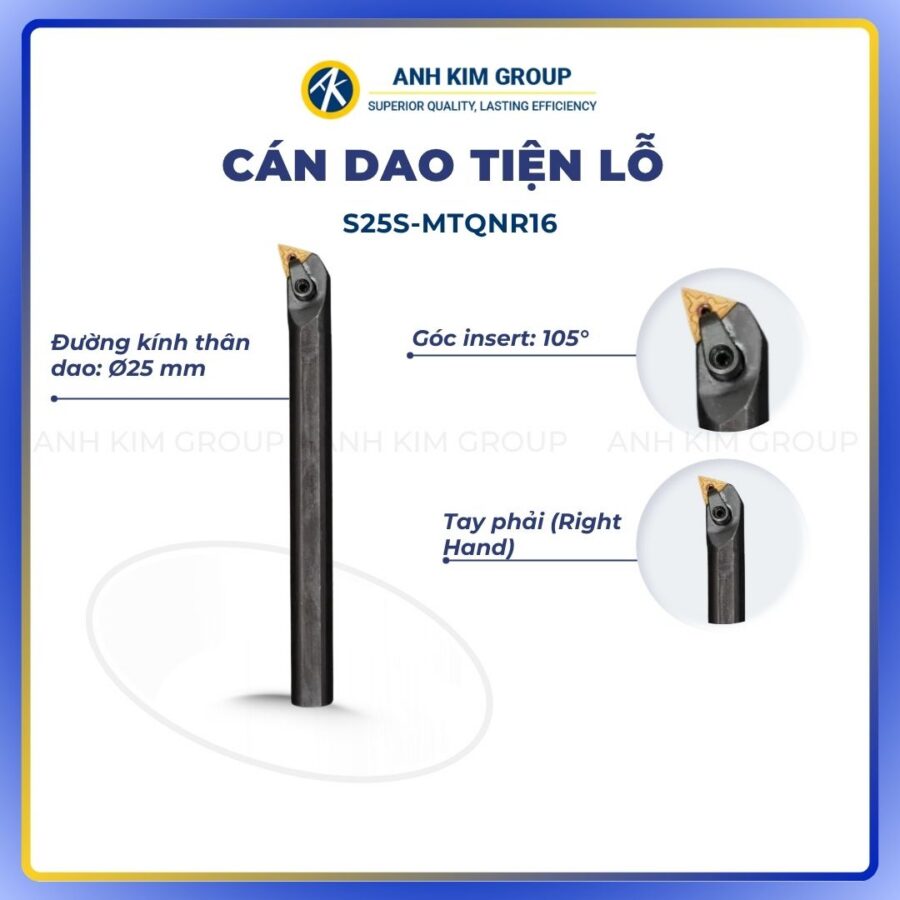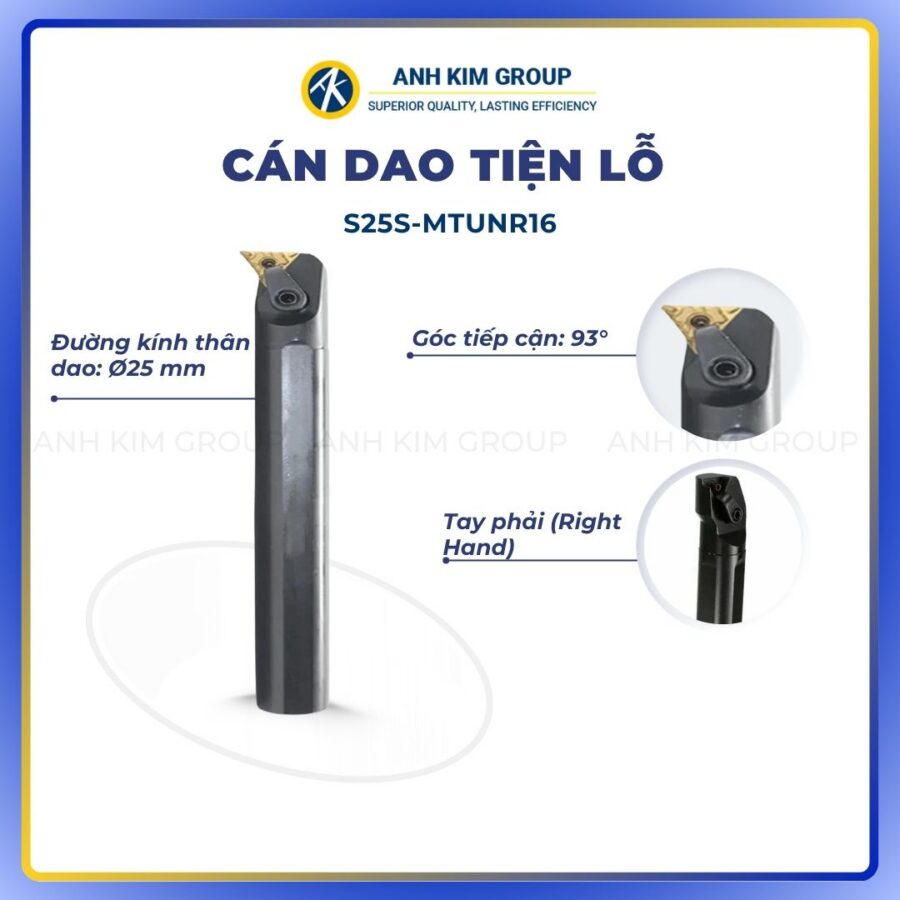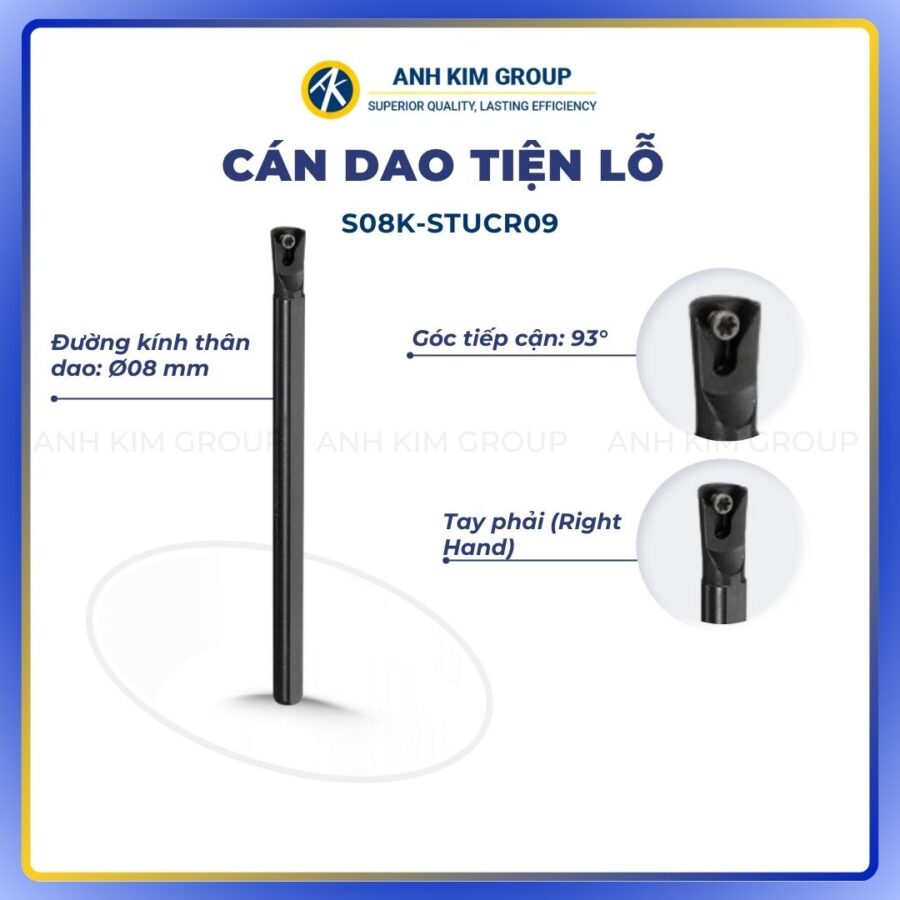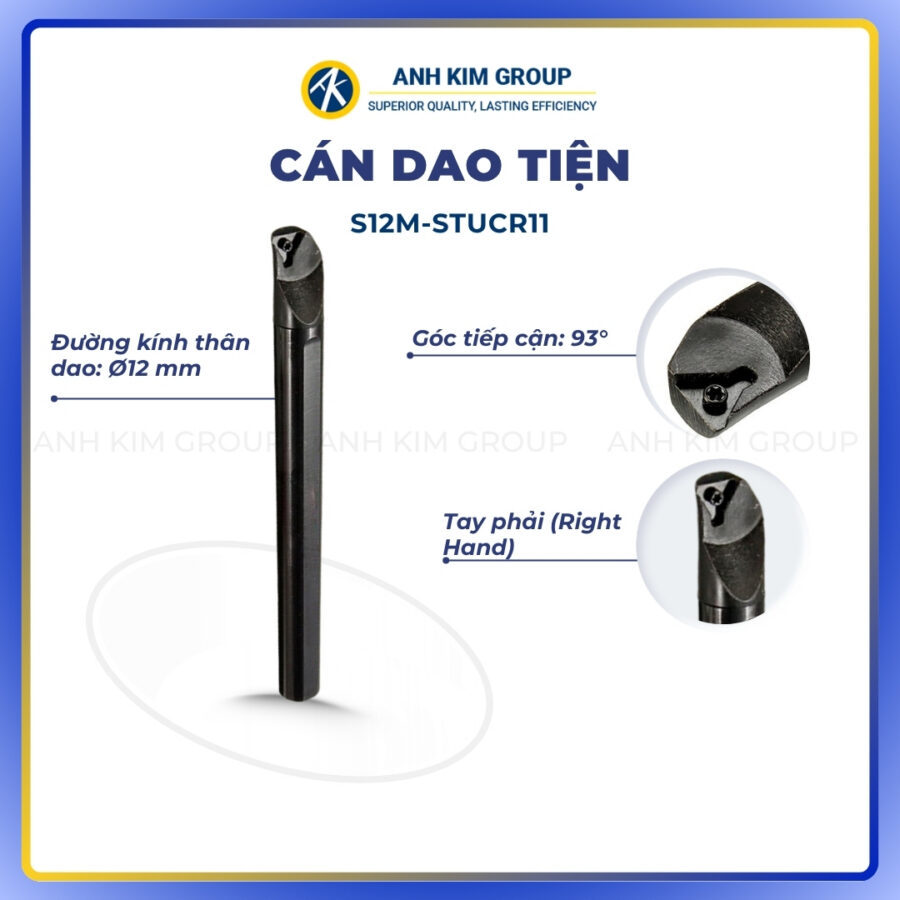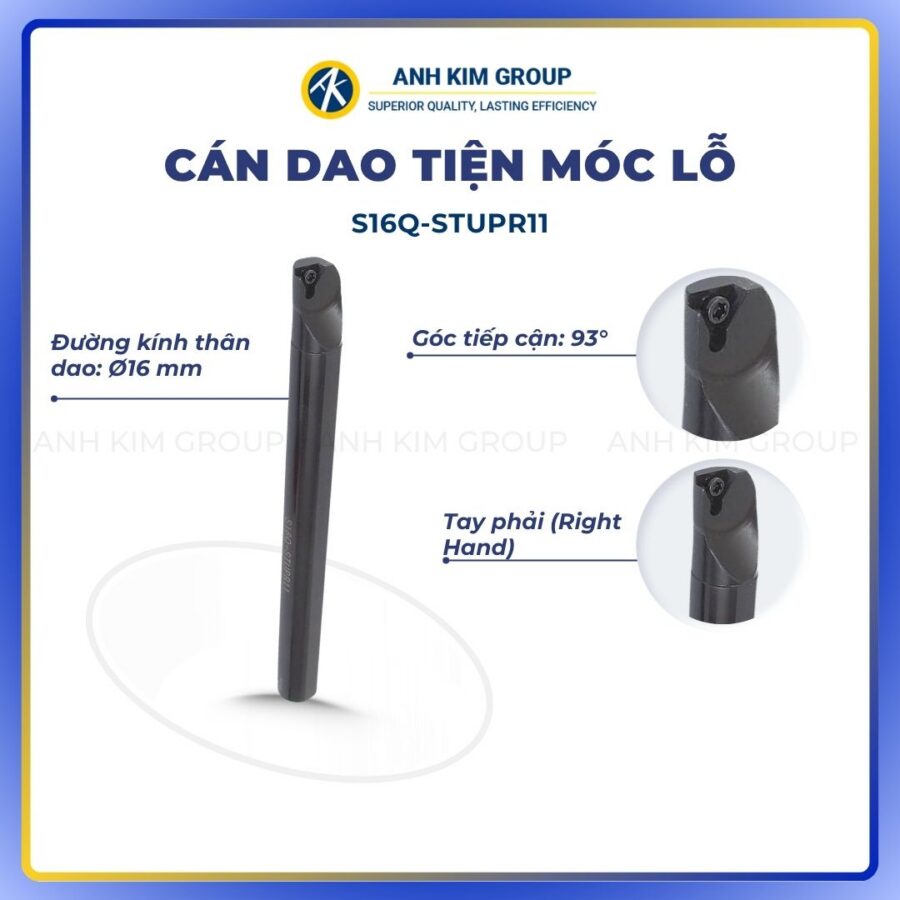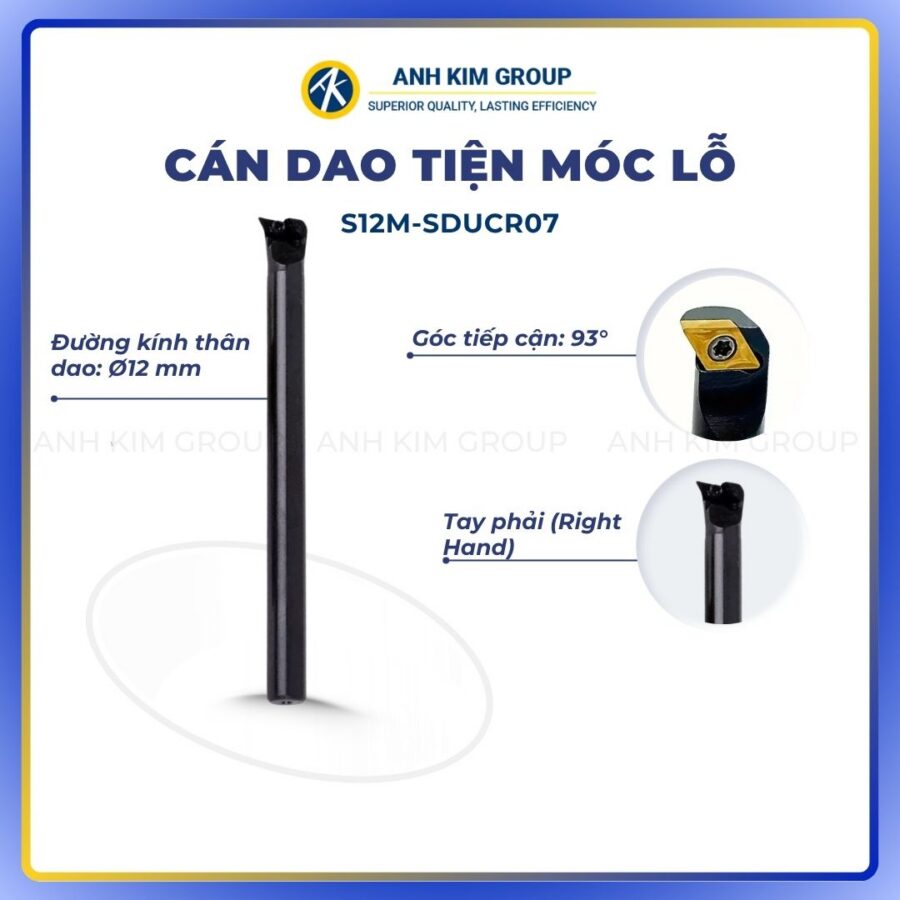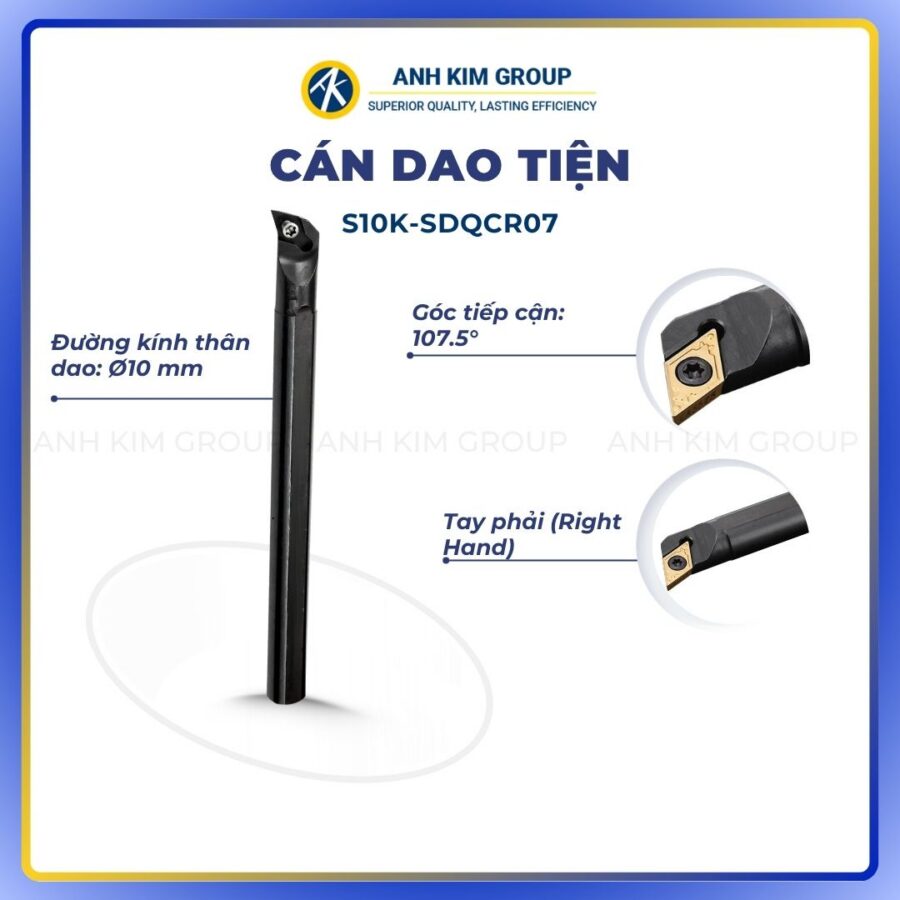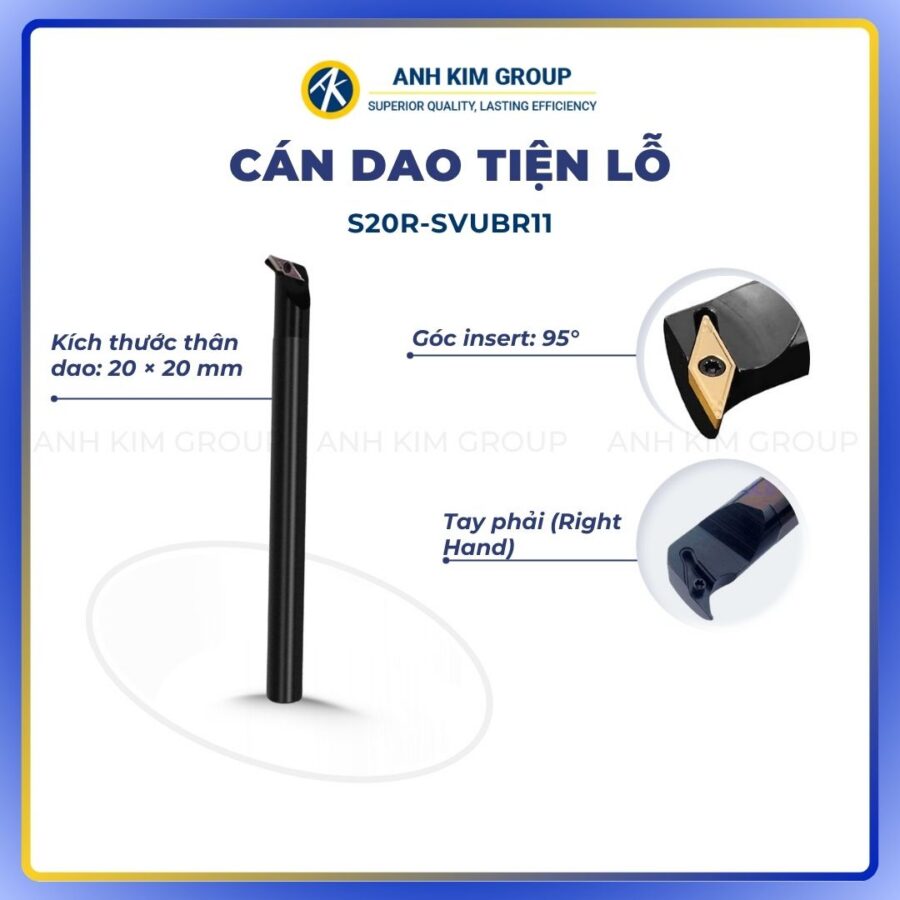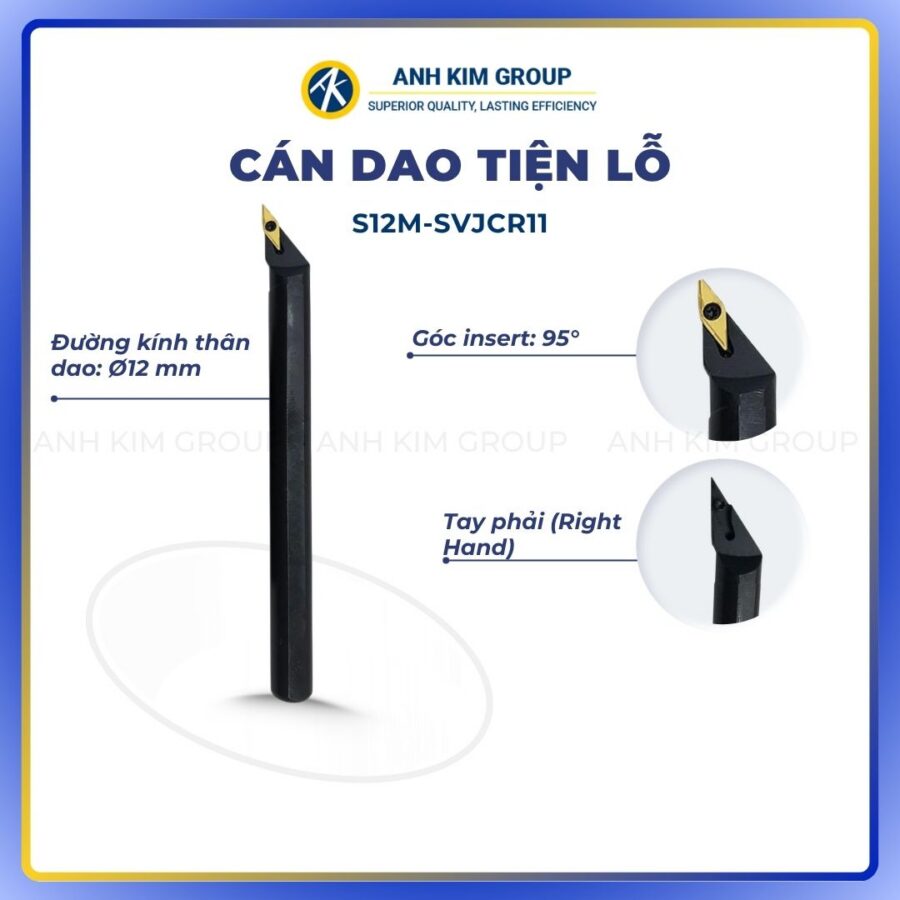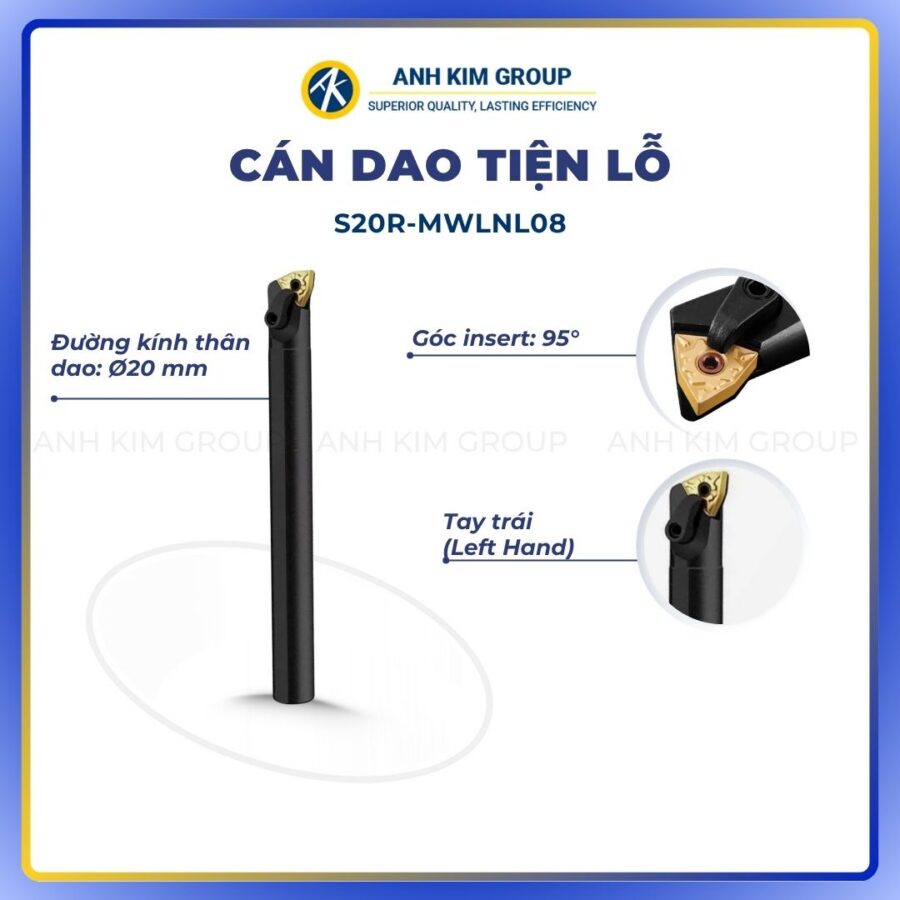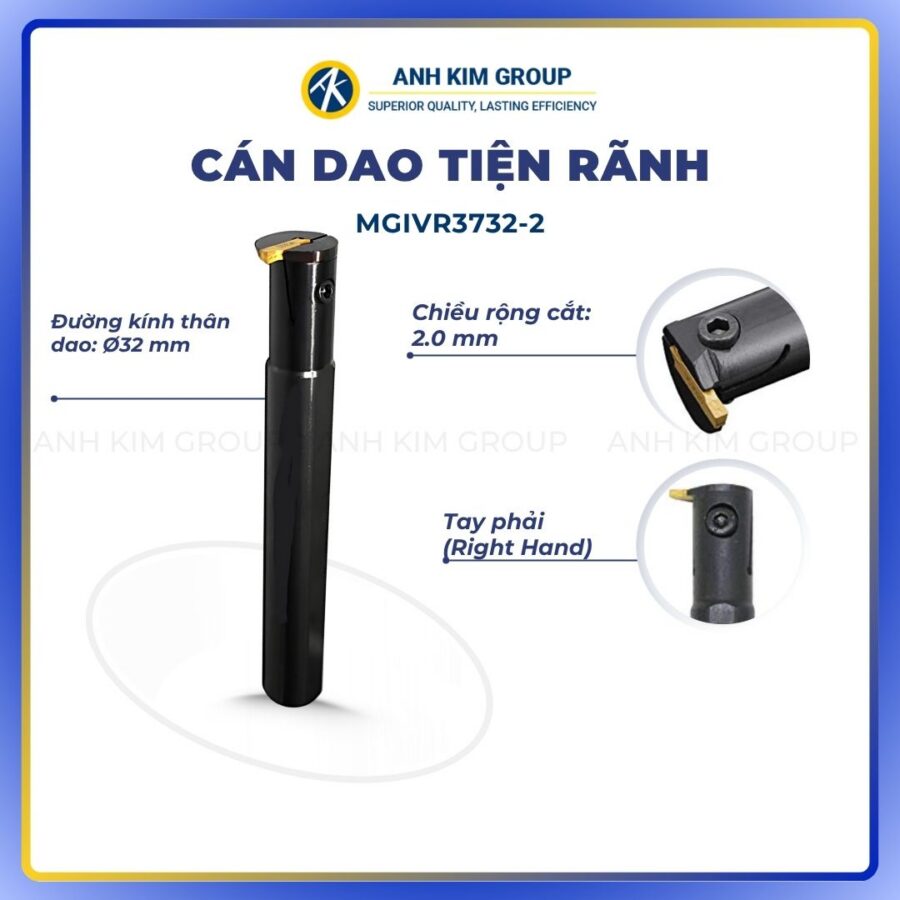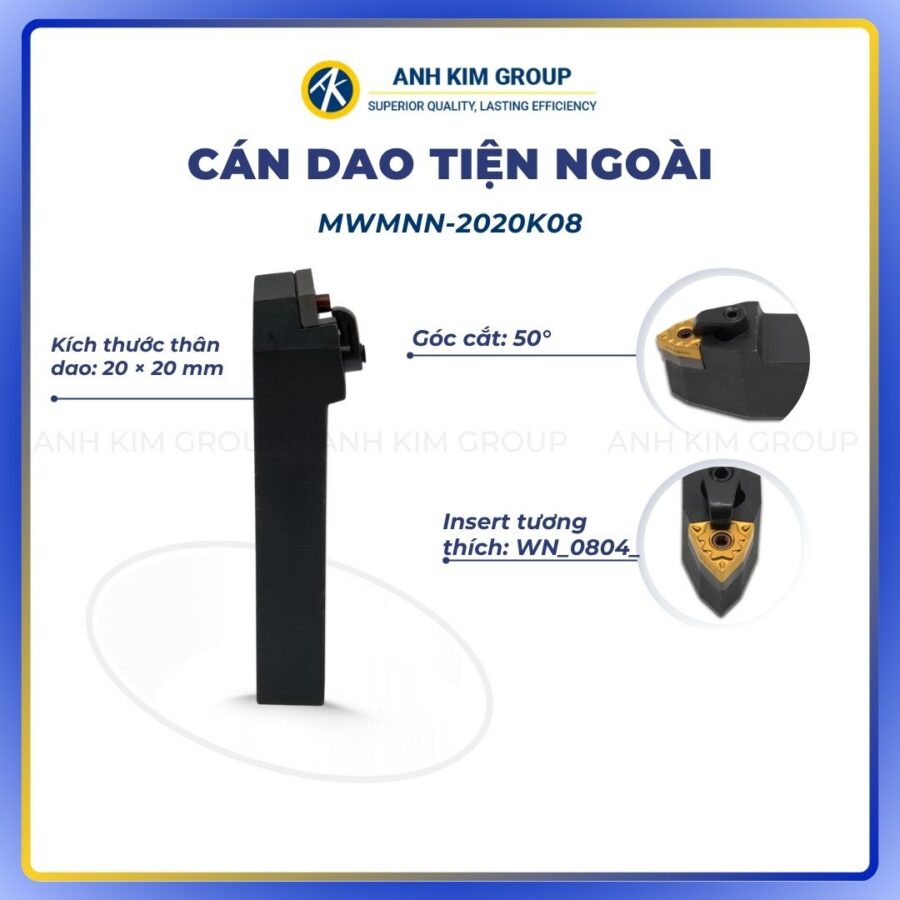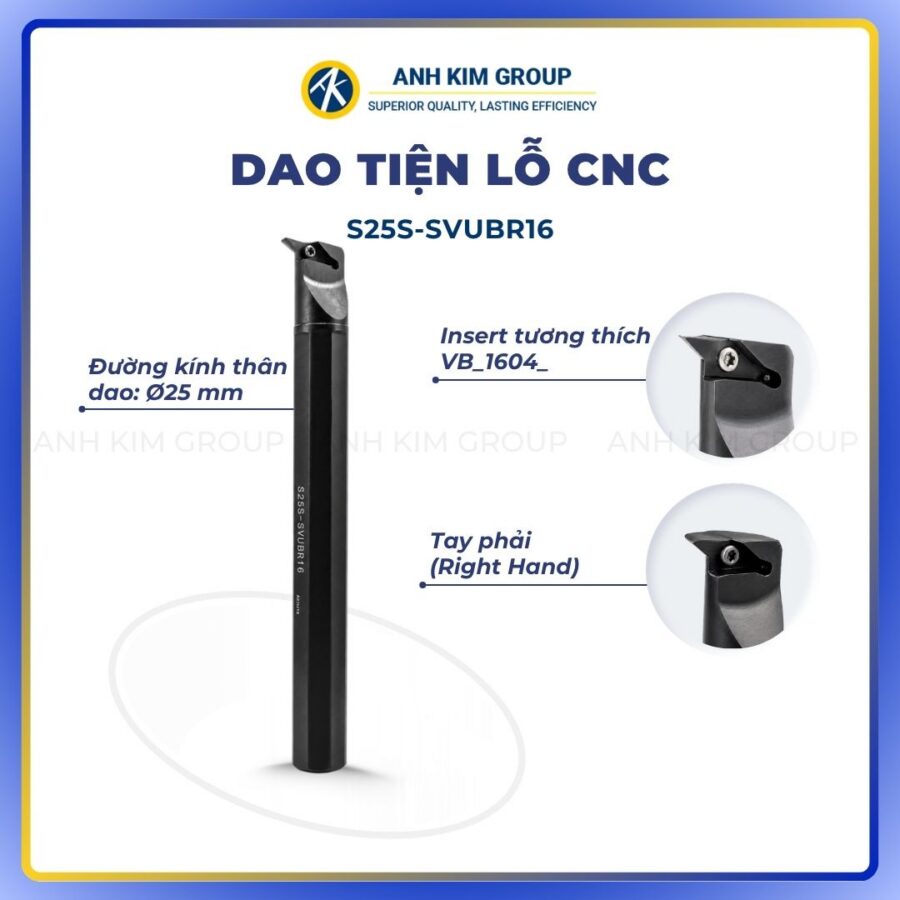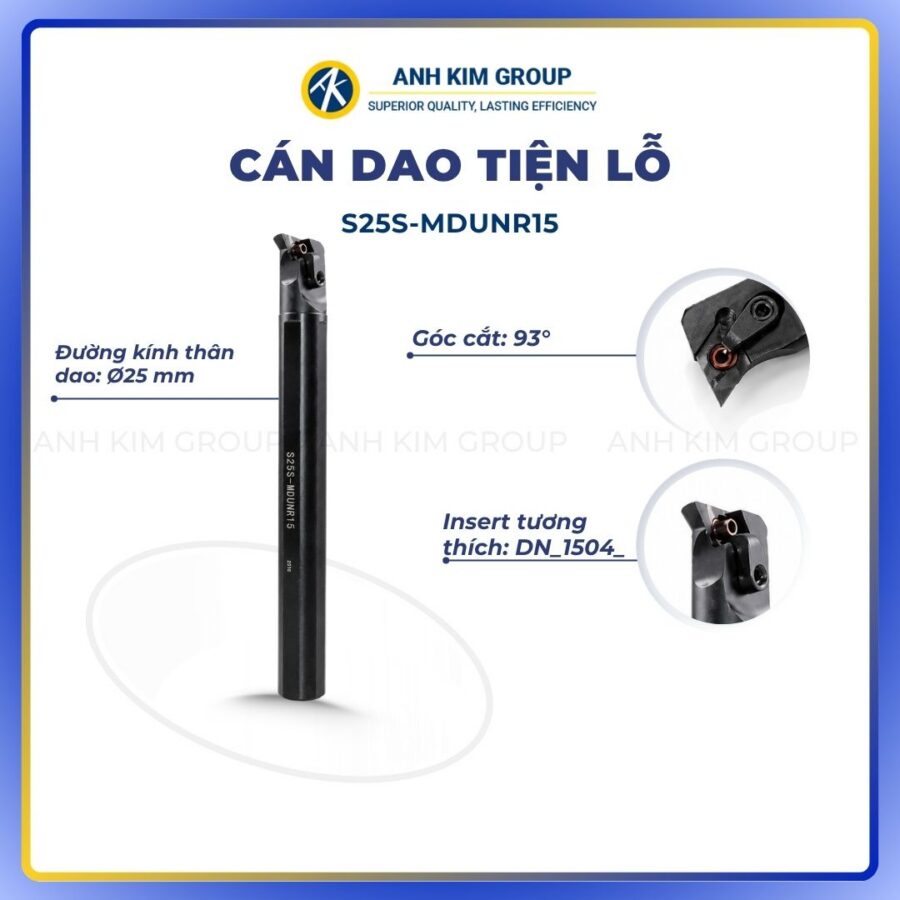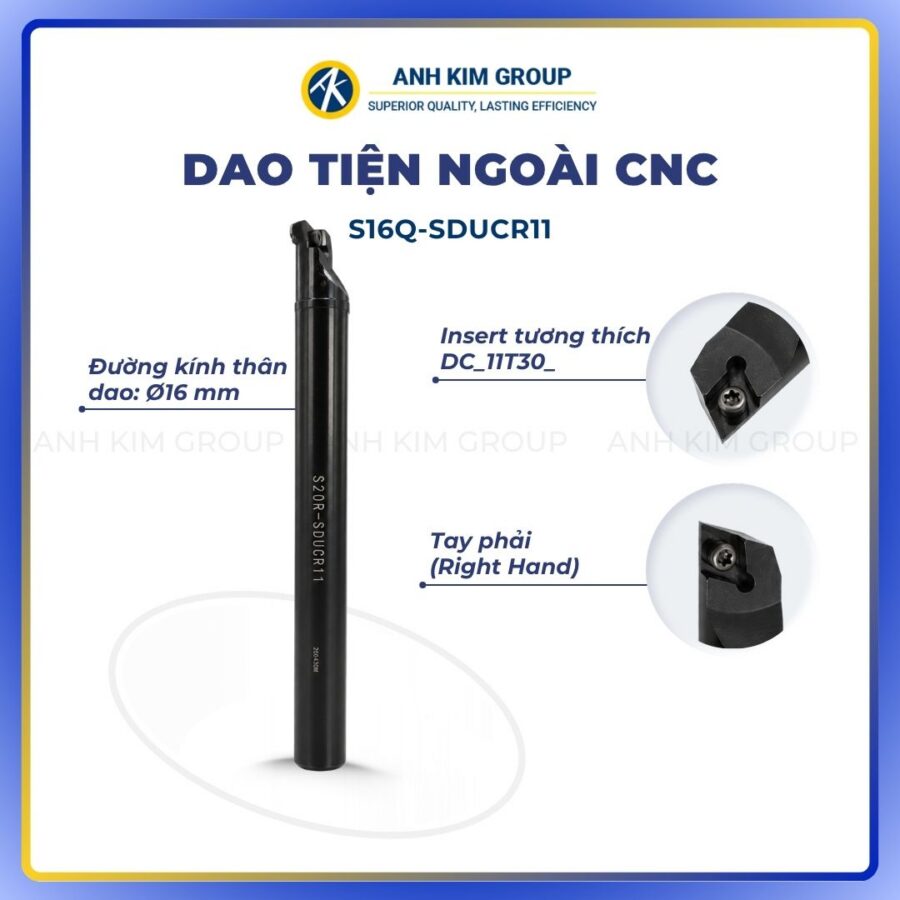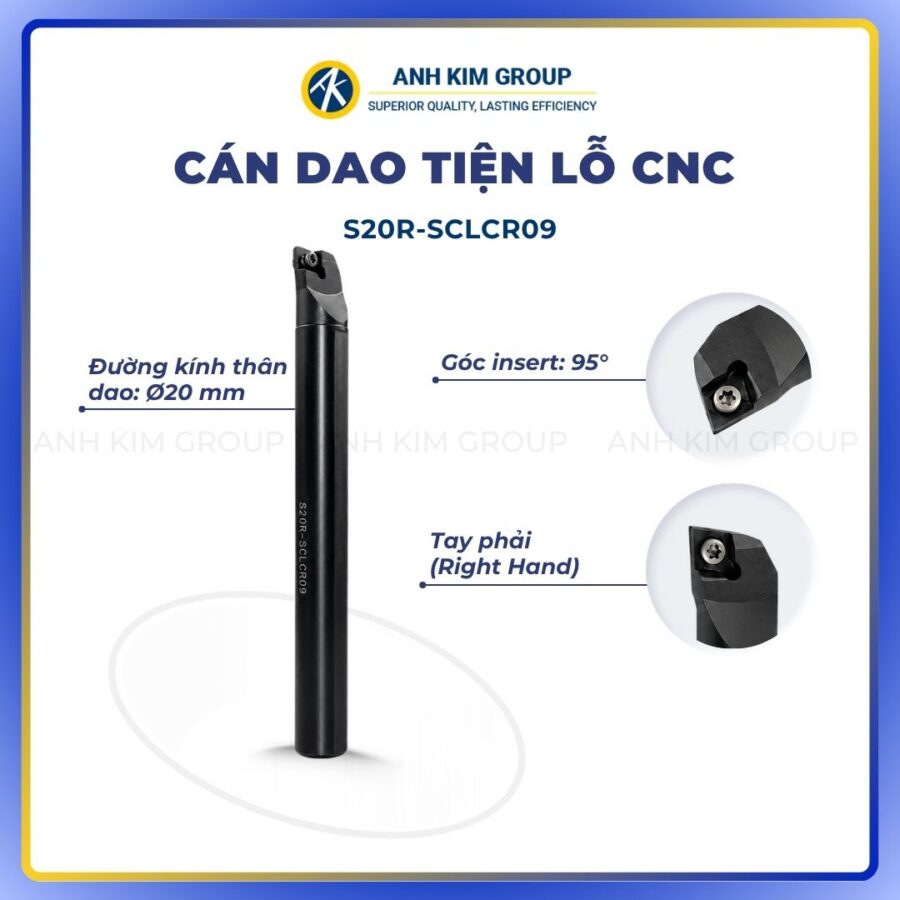

Dao tiện lỗ là dụng cụ cắt gọt phổ biến được sử dụng khi tiện bên trong chi tiết ( thường gọi là tiện lỗ).
Dao tiện lỗ phân thành 2 loại chính:
– Dao tiện lỗ liền cán hay còn gọi là dao tiện định hình. Các bạn có thể tham khảo chi tiết qua bài viết “DAO TIỆN ĐỊNH HÌNH VÀ ỨNG DỤNG THỰC TẾ”.
– Dao tiện lỗ gắn mảnh: loại này cực kì phổ biến trên thị trường.
Vậy lý do tại sao dòng dao này lại được các trung tâm gia công ưa chuộng như vậy, chúng ta cùng nhau tìm hiểu về dòng dao này nào.
Hình dáng hình học
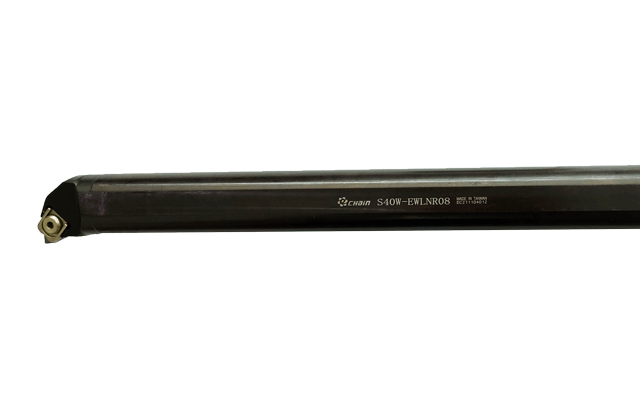
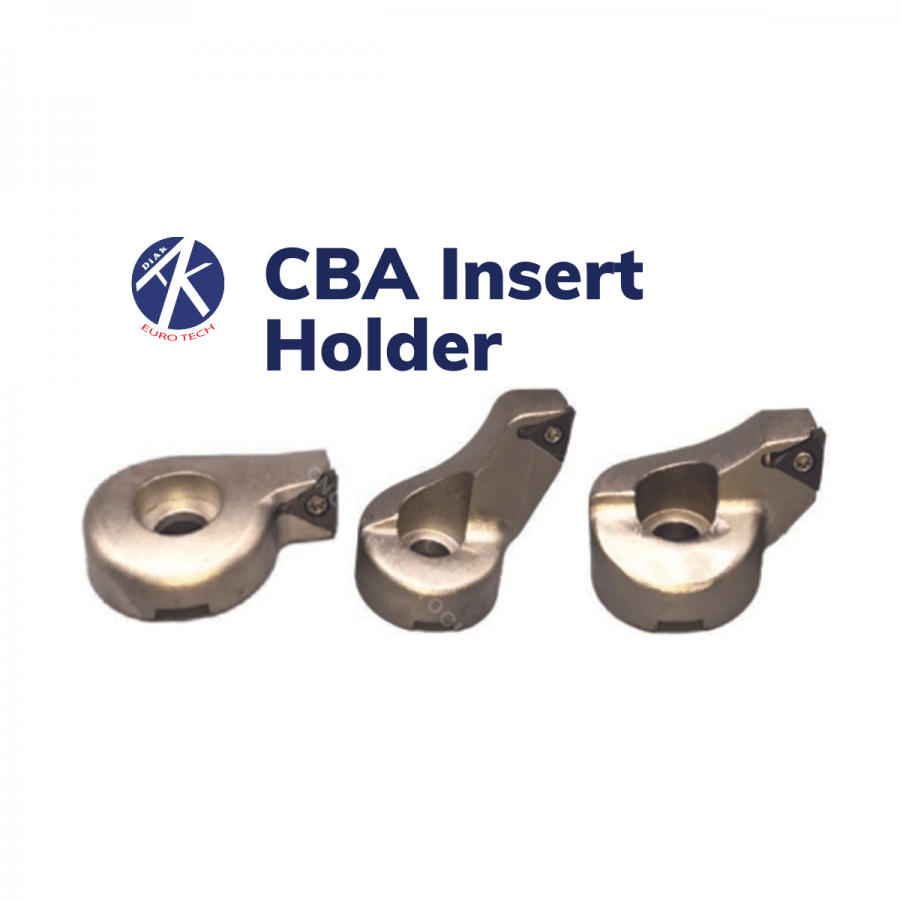
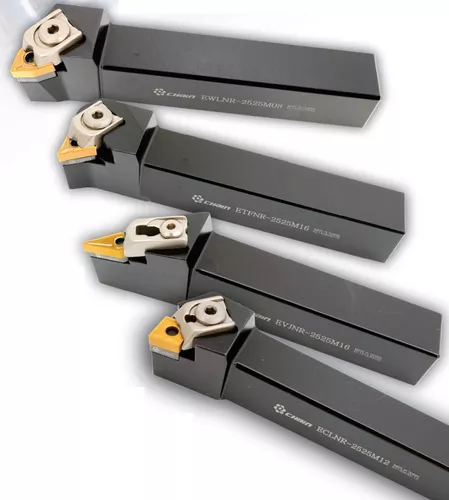
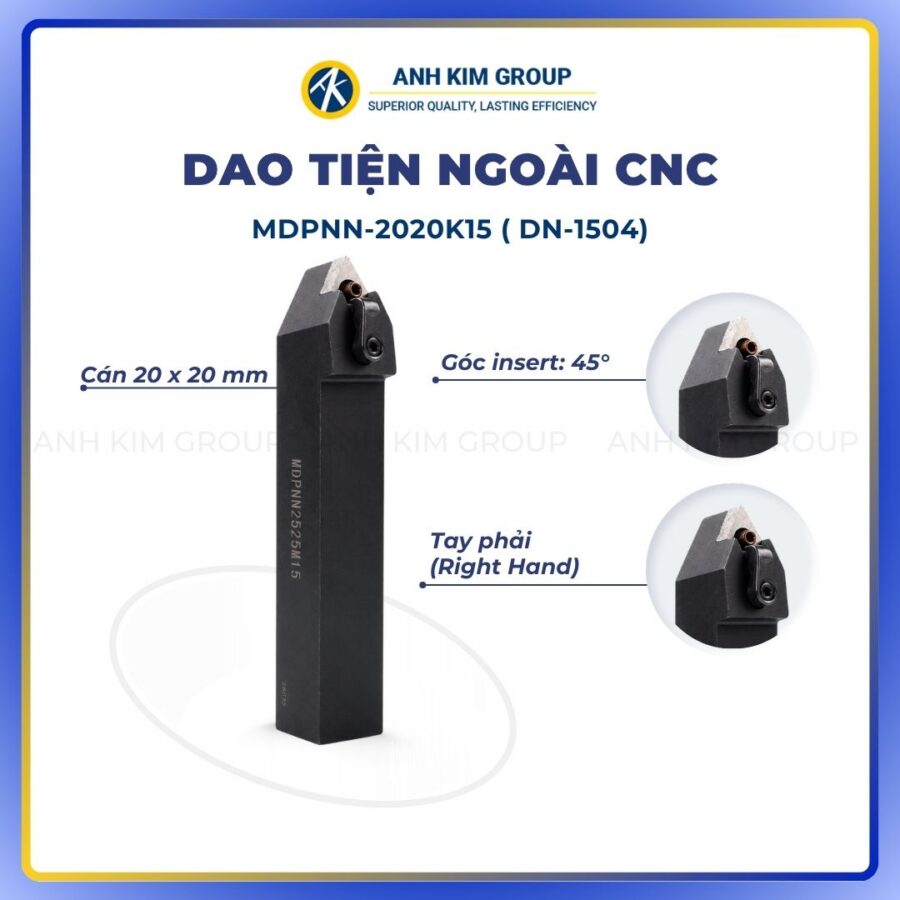
Dao tiện lỗ gắn mảnh gồm 2 bộ phận chính là cán dao và mảnh dao.
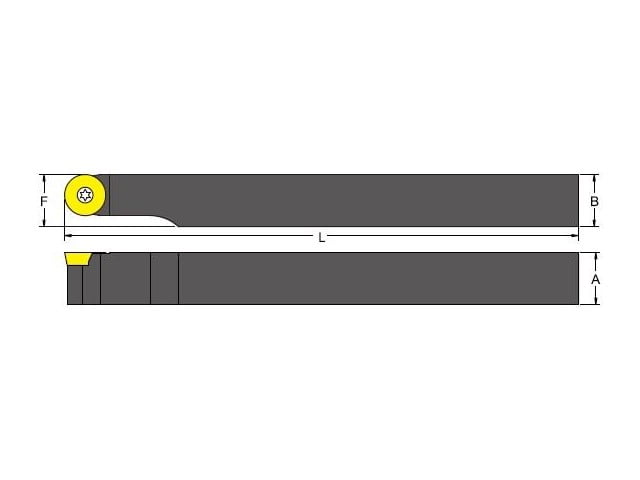
– Cán dao: hình trụ tròn được vát phẳng đối xứng nhau để thuận tiện cho việc kẹp dao khi gia công. Đầu cán được thiết kế phẳng để gắn mảnh dao. Mỗi cán dao chỉ gắn 1 loại mảnh duy nhất.
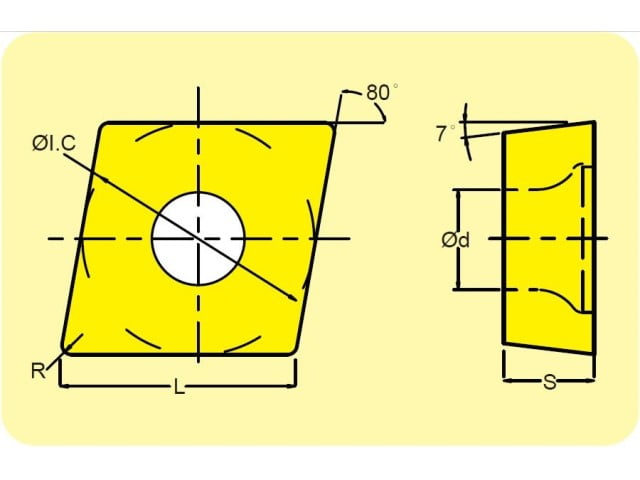
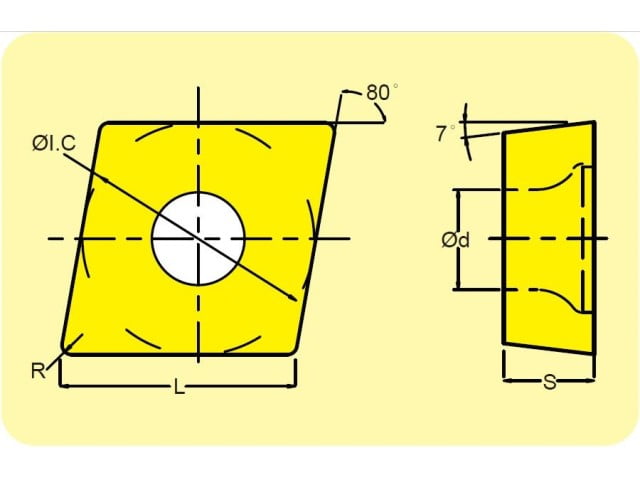
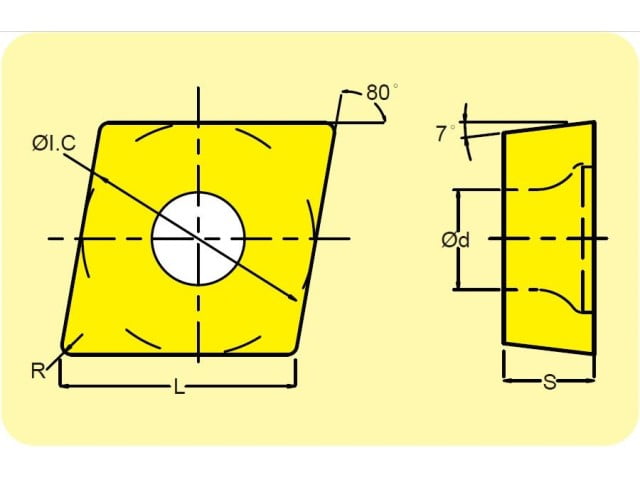
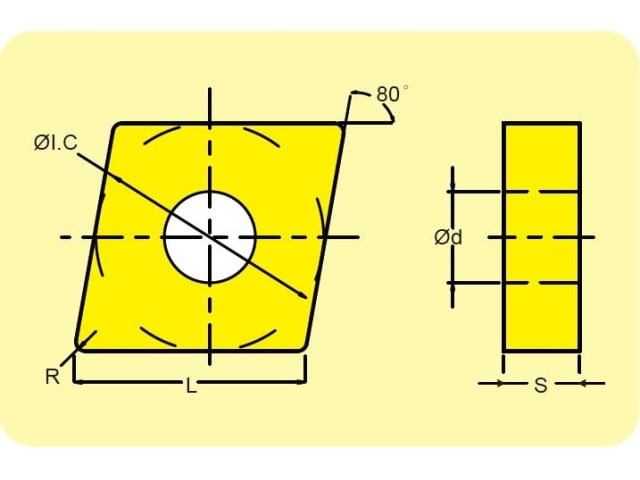
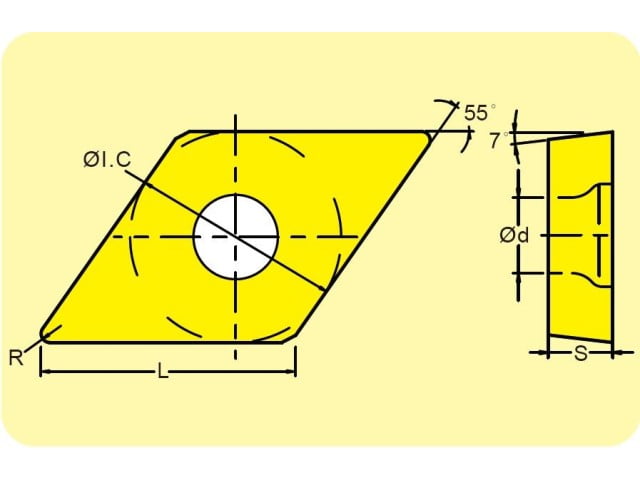
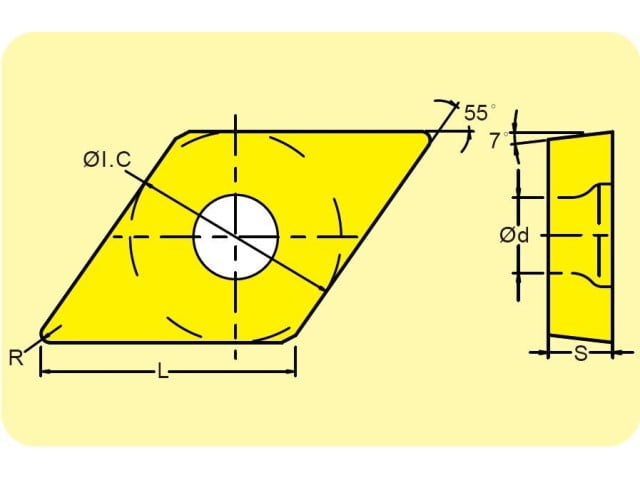
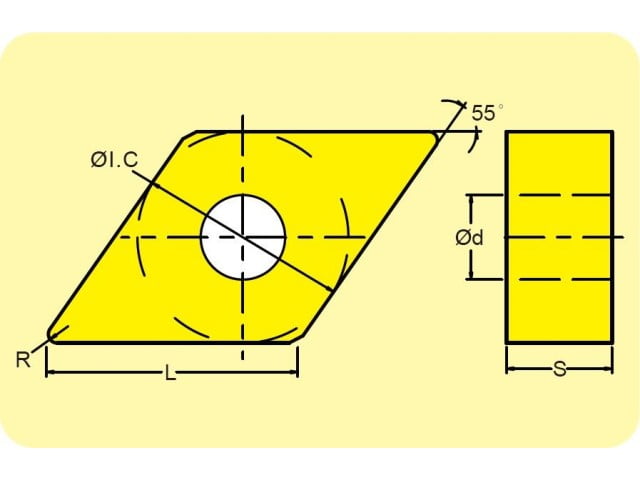
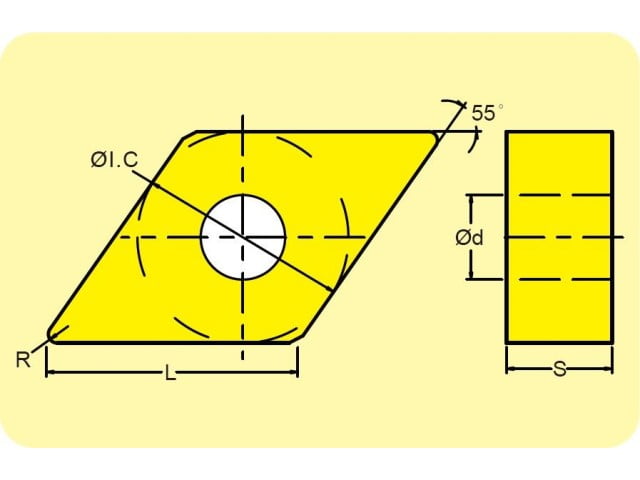
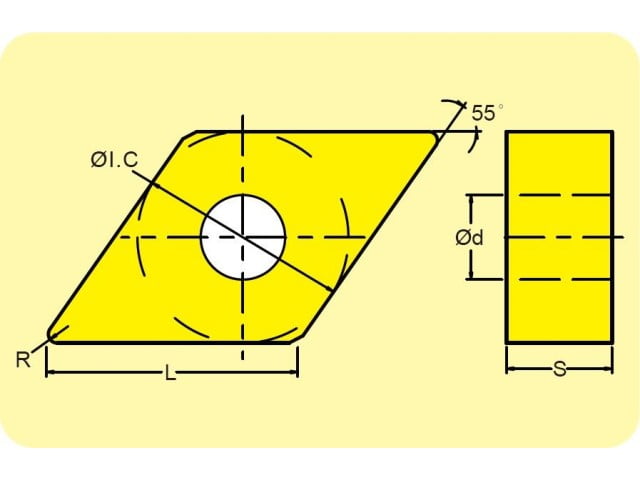
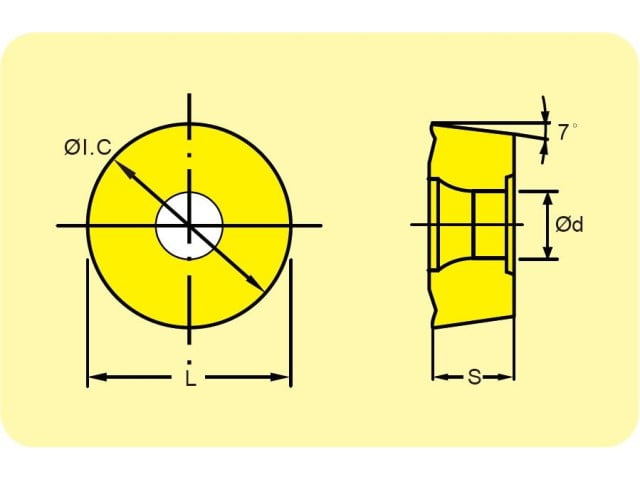
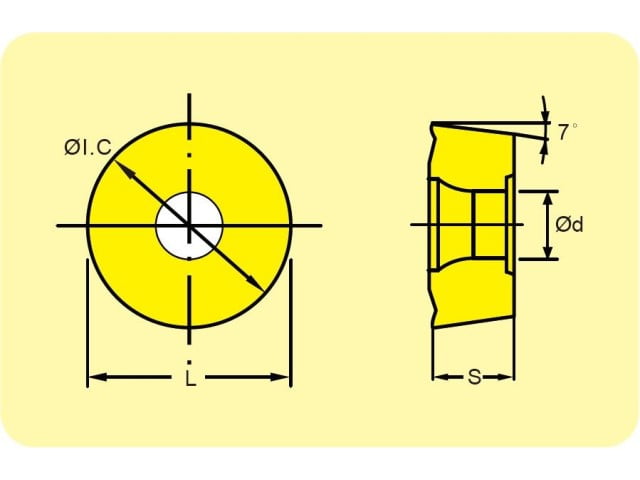
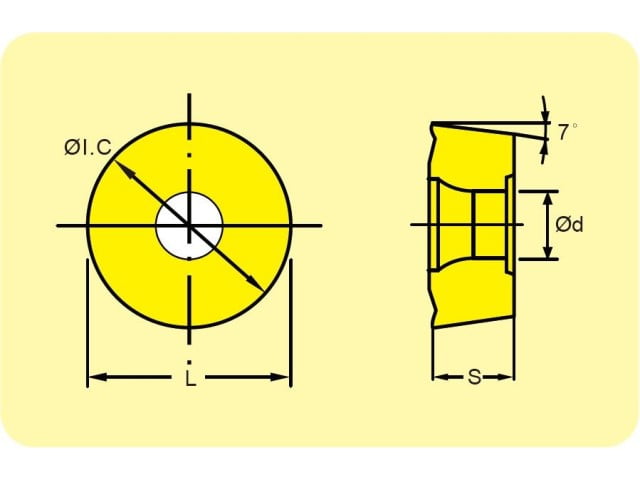
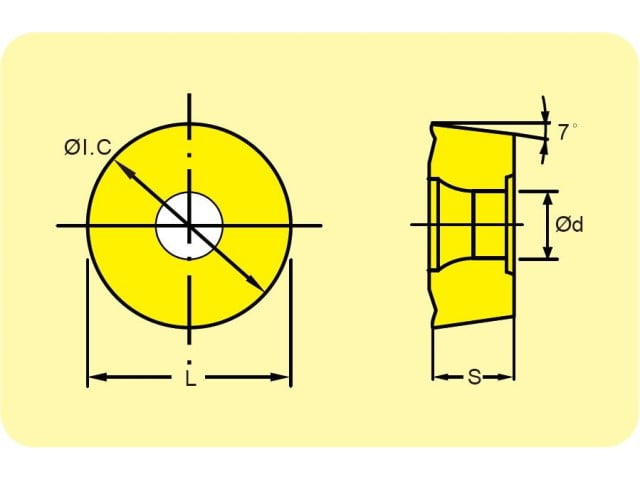
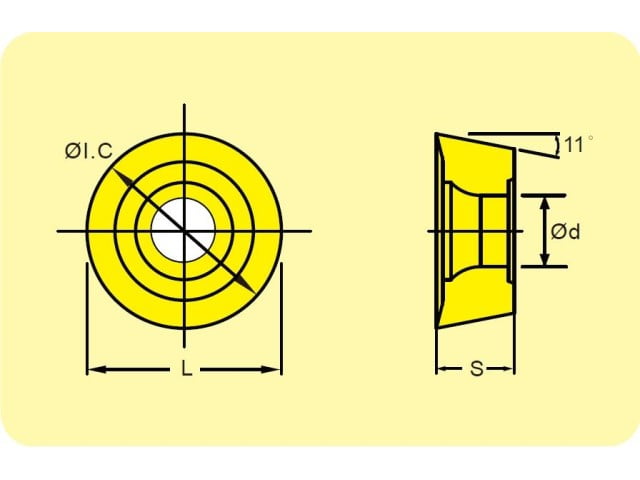
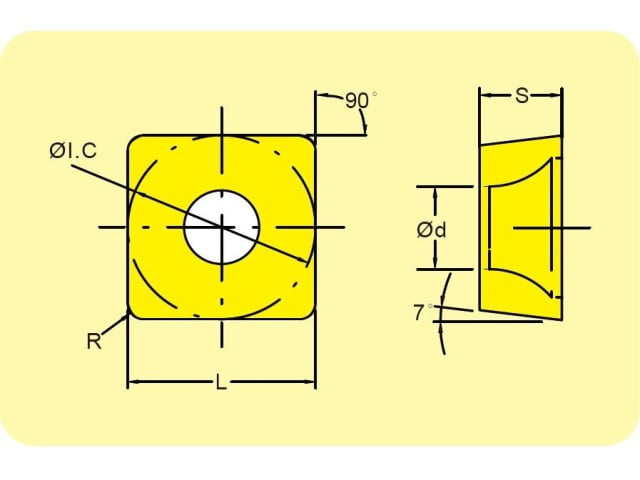
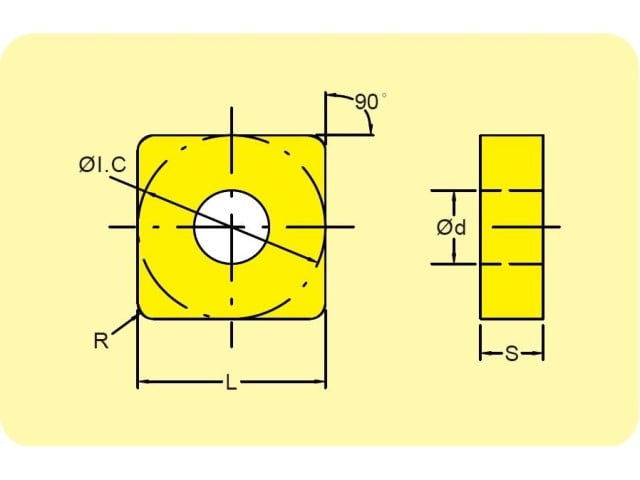
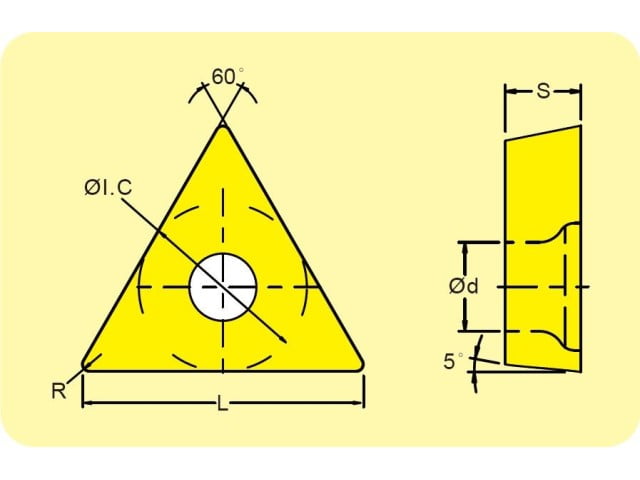
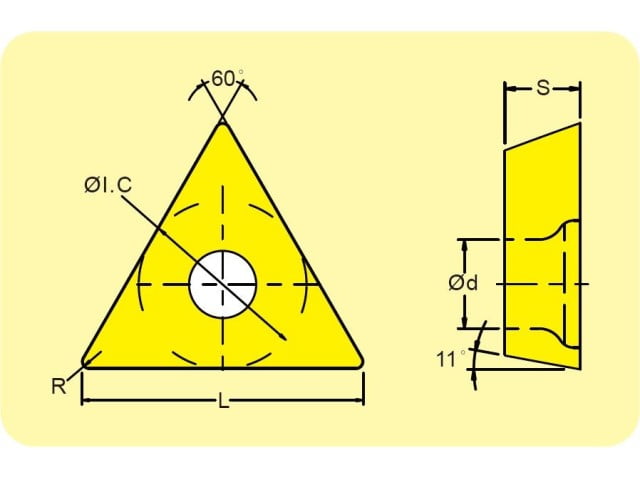
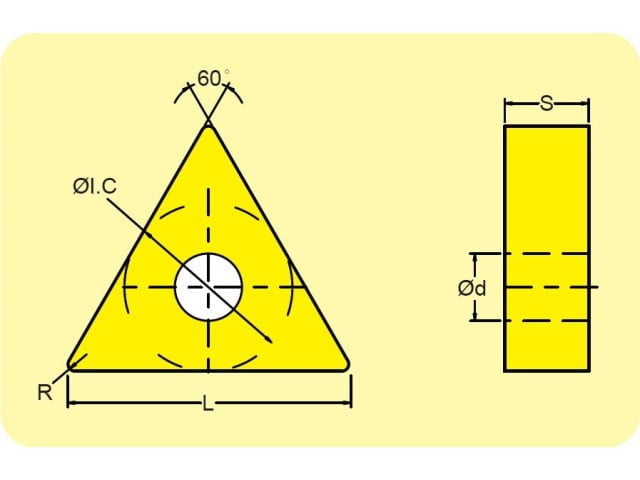
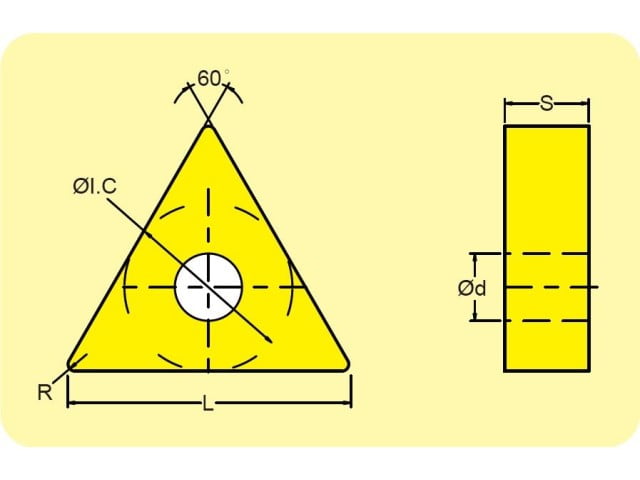
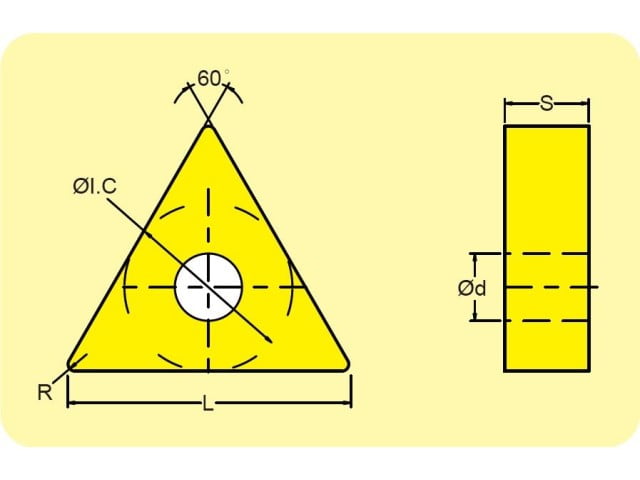
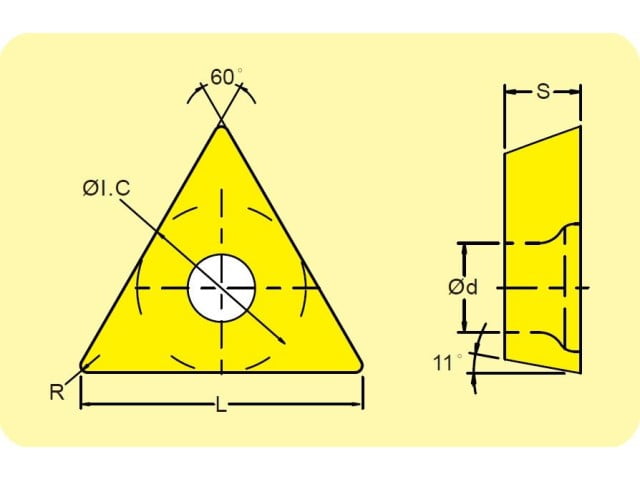
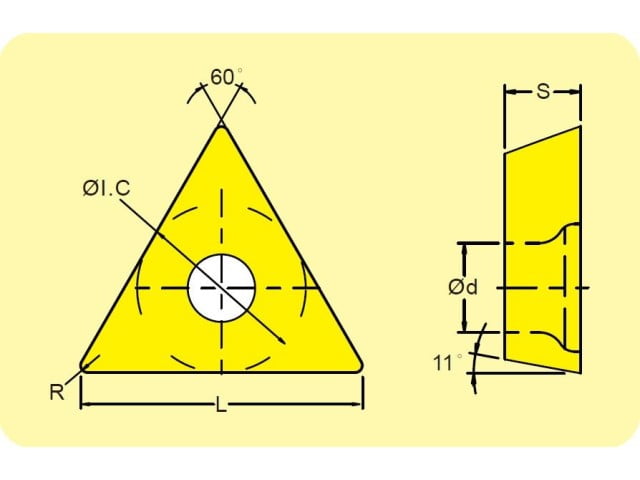
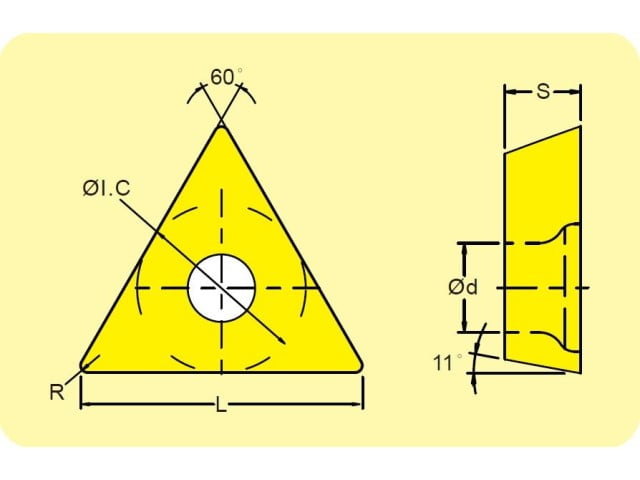
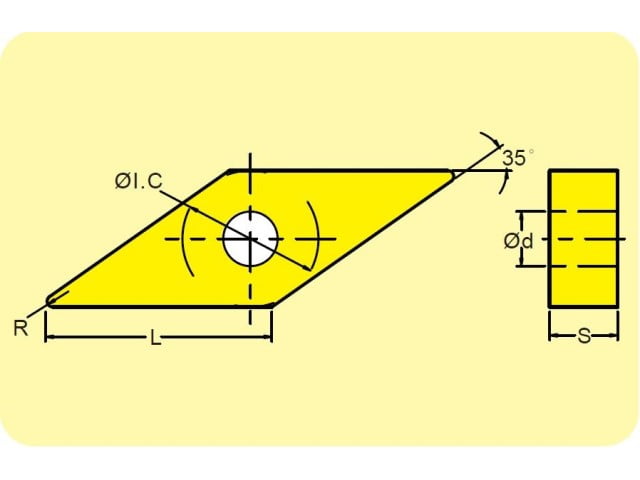
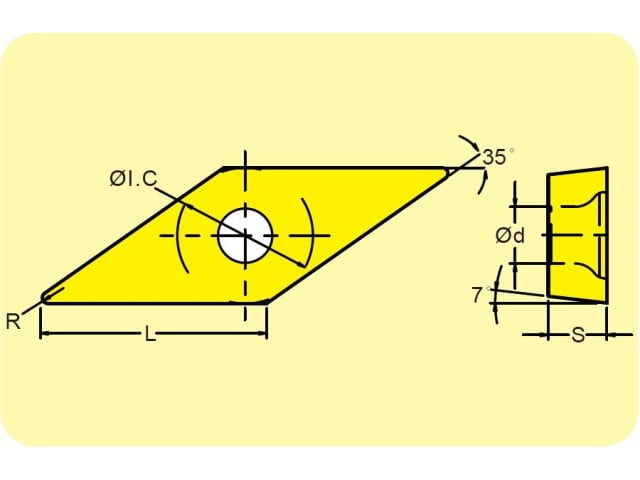
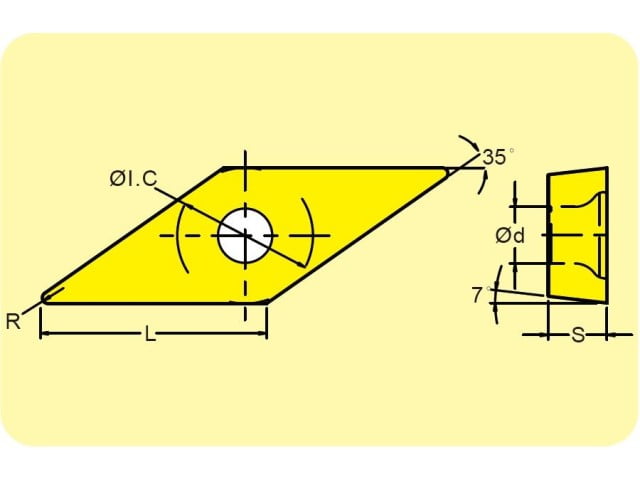
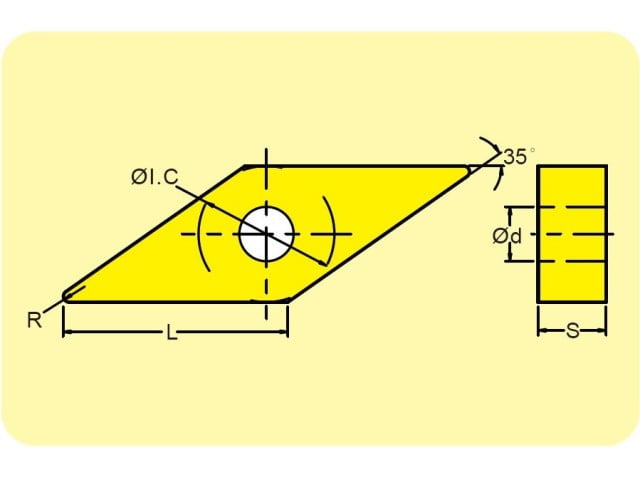
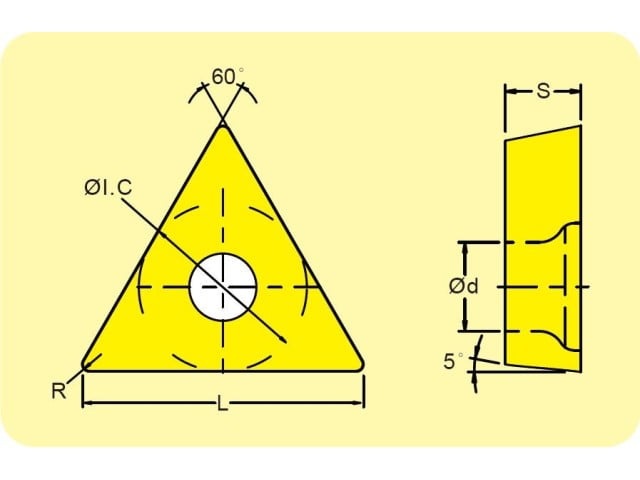
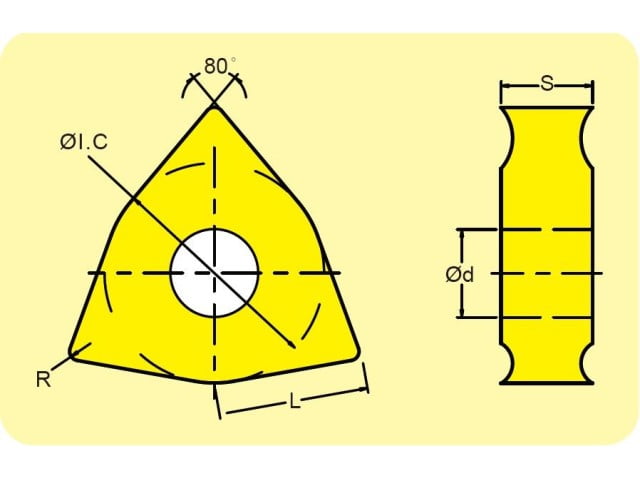
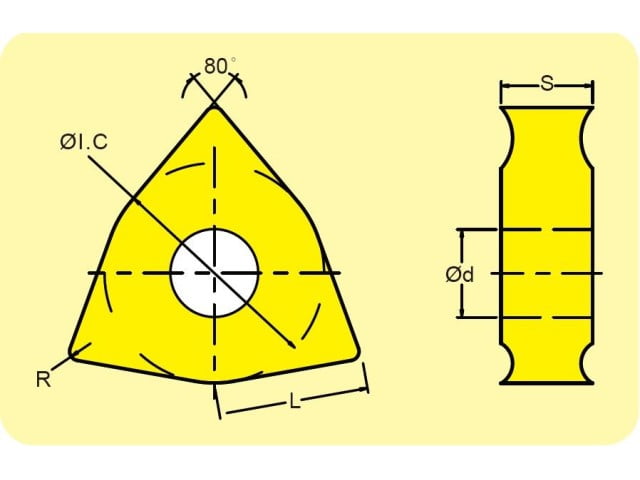
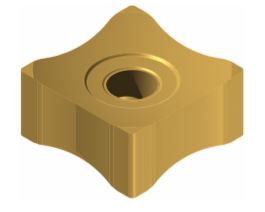
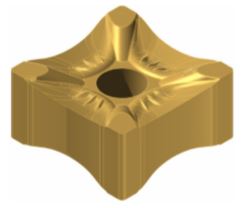
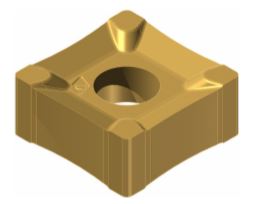
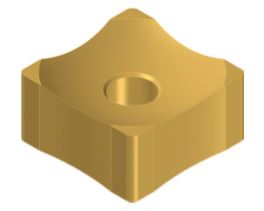
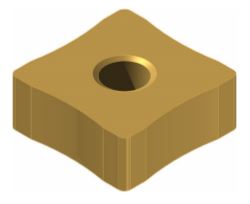
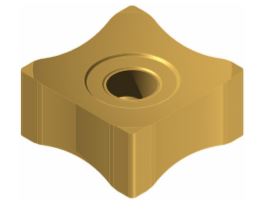
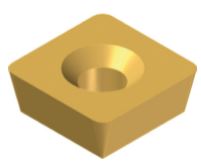
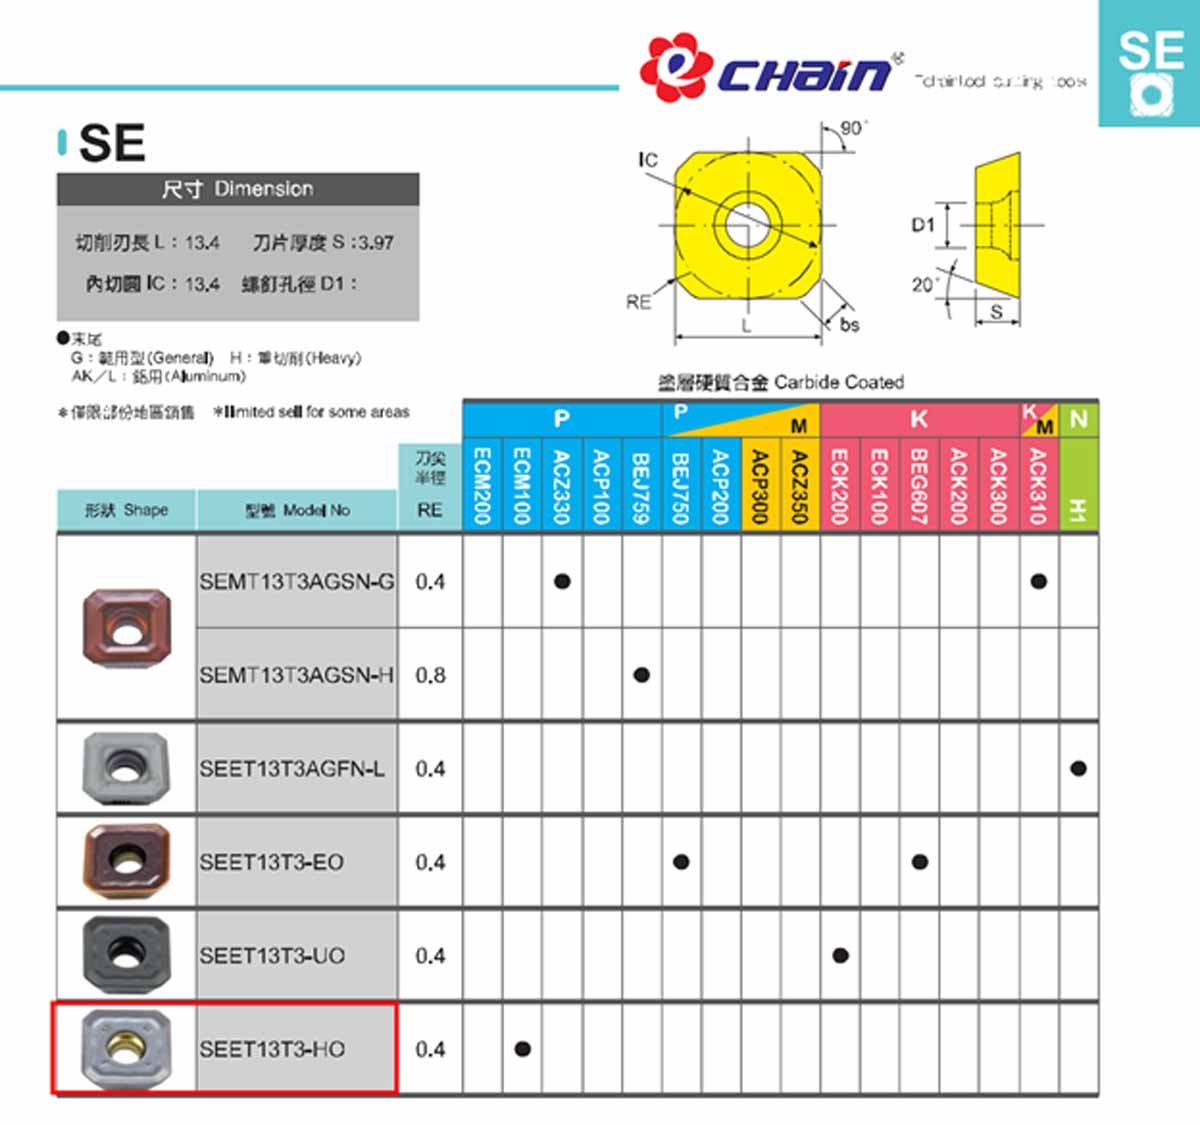
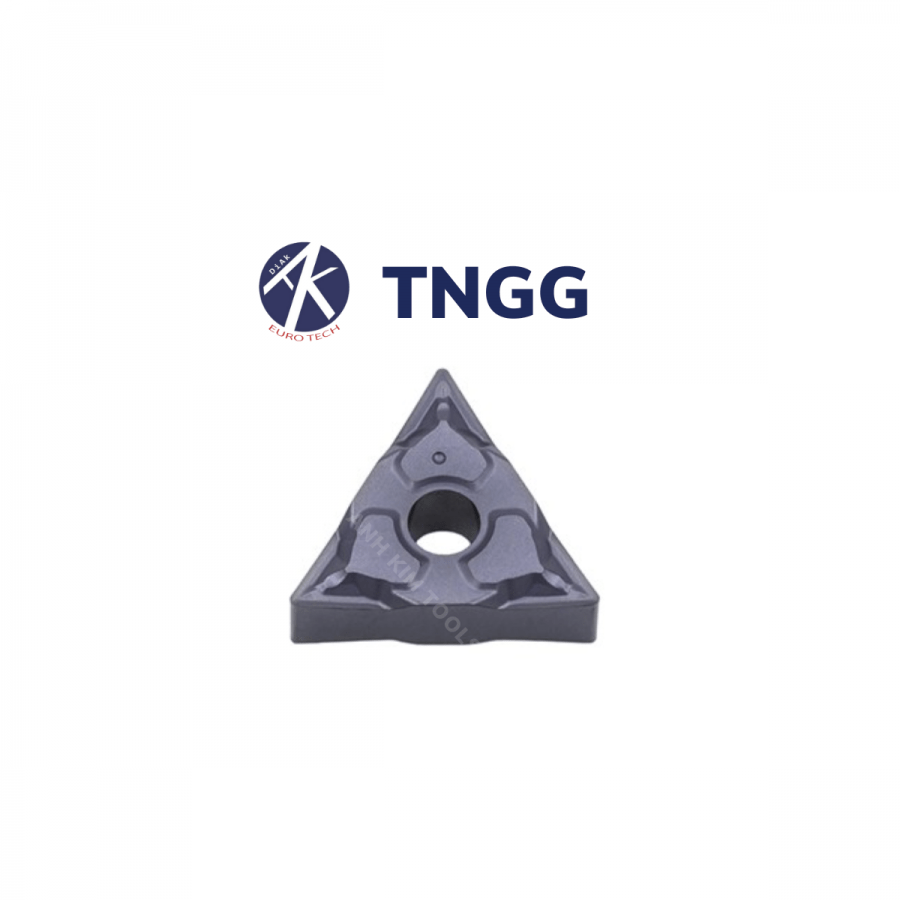
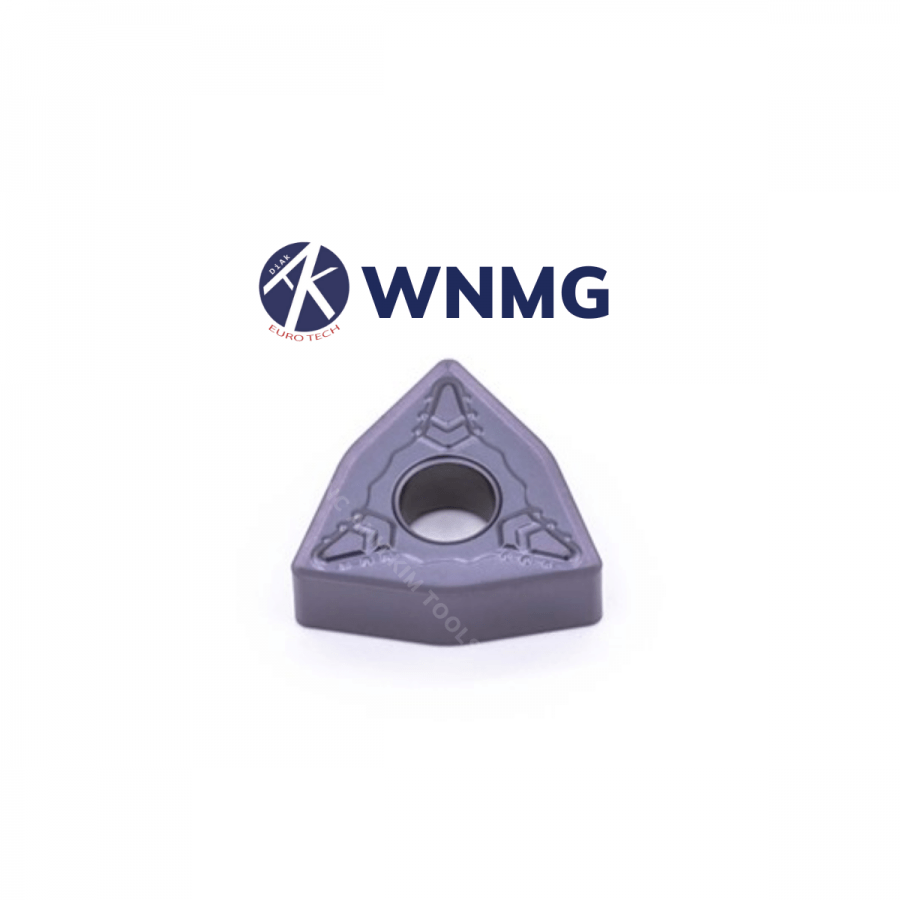
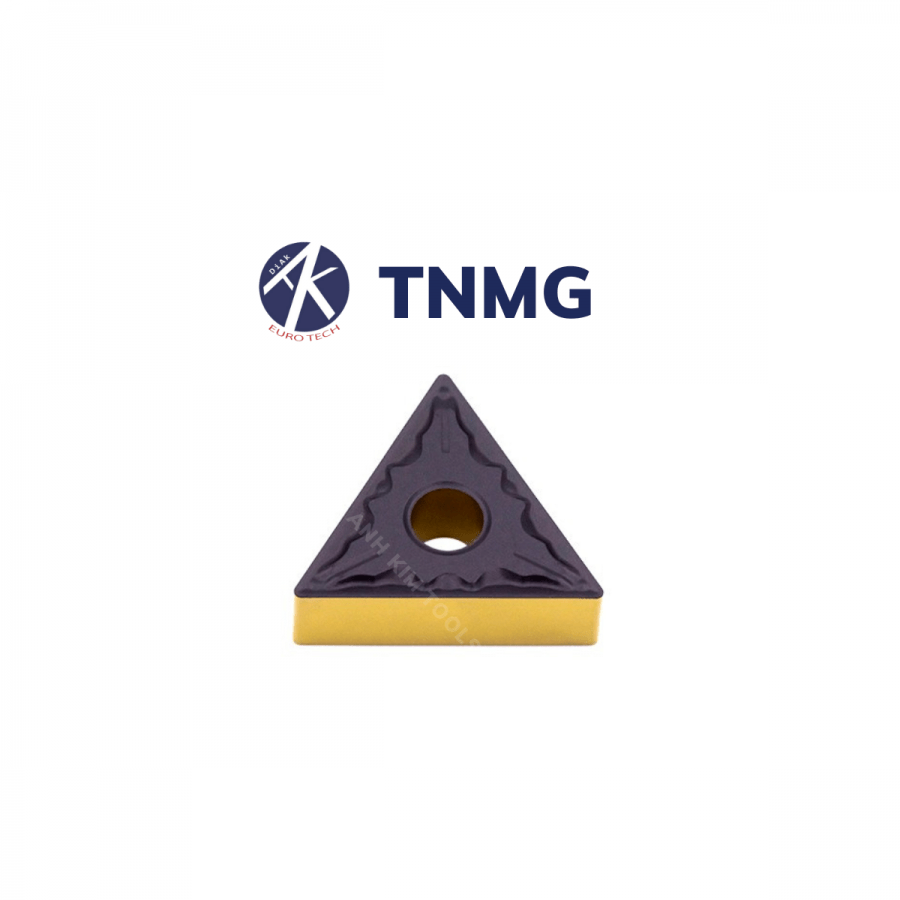
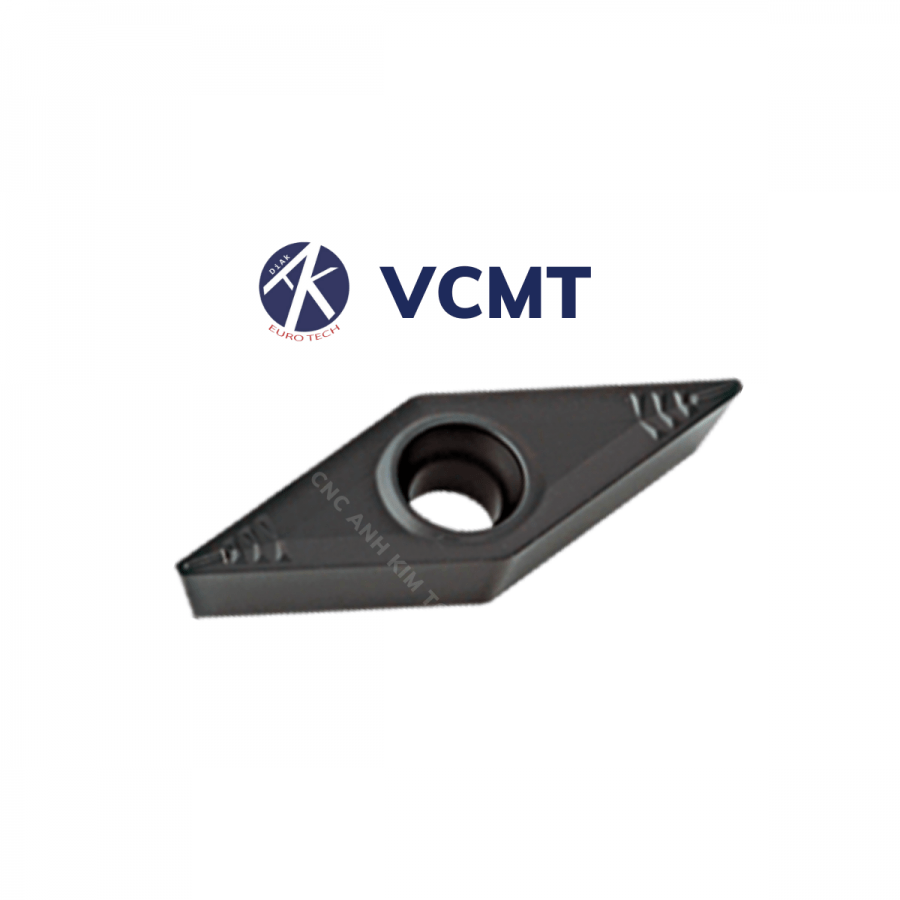
– Mảnh dao: phân loại theo hình dáng như hình 1 và hình chiếu cạnh mảnh dao với tùng góc cạnh khác nhau. Tùy mục đích gia công mà chúng ta chọn mảnh dao phù hợp.
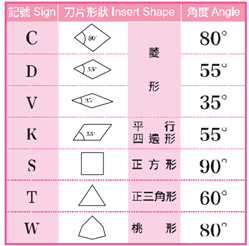
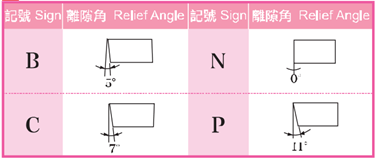
Hình 1. Hình dáng hình học mảnh dao tiện
Mảnh dao tiện là bộ phận chính tạo nên bề mặt gia công. Mảnh dao được chế tạo từ hợp kim cứng, sau đó phủ một lớp giúp chống mài mòn, chịu nhiệt, chịu va đập tốt. Lớp phủ này sẽ quyết định độ phẳng, độ mịn chi tiết sau khi gia công.
Mảnh dao tiện được sản xuất theo tiêu chuẩn quốc tế và thống nhất theo mã hiệu riêng. Việc tiêu chuẩn hoá các mảnh dao mang lại một số lợi ích sau:
– Dễ dàng chọn mảnh dao phù hợp với đầu dao chế tạo theo tiêu chuẩn.
– Dễ dàng chọn được mảnh dao phù hợp vời điều kiện gia công, vật liệu gia công.
– Dễ dàng thay thế khi mảnh dao bị vỡ, bị mòn, hỏng trong quá trình gia công, giảm đến tối đa thời gian dừng máy.
– Đảm bảo cho việc khai báo các thông số của dao khi lập trình tên máy CNC được thuận lợi và nhanh chóng.
Các dòng mảnh CN,DN,VN,SN,TN,WN là các dòng mảnh được lựa chọn nhiều nhất về mức độ tái sử dụng nhiều lần, giảm thiểu chi phí gia công.
Phân loại cán dao tiện lỗ
Các loại cán dao phổ biến:
– Loại A: cán thép có lỗ nước nguội.
– Loại C: thân cán làm từ vật liệu carbide, đầu cán làm từ thép.
– Loại S: cán thép đặc, không có lỗ nước nguội.
– Loại H: cán thép hợp kim, không có lỗ nước nguội.
– Loại H-O: cán thép hợp kim, có lỗ nước nguội.
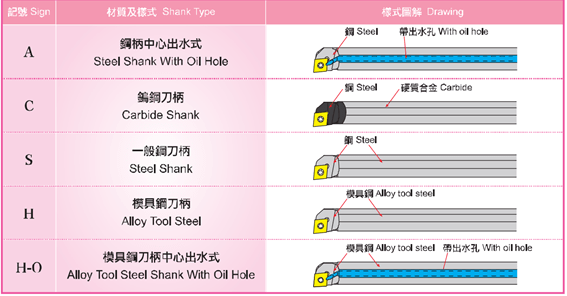
Hình 2. Phân loại các loại cán dao
Các loại cán dao tiện lỗ đều có mục đích sử dụng khác nhau. Có 2 đặc điểm chúng ta cần chú ý:
– Lỗ nước nguội hay còn gọi lỗ phun dung dich làm mát: trong quá trình gia công, việc kiểm soát nhiệt độ tại vị trí gia công là điều tối quan trọng, ảnh hưởng đến tuổi thọ dao cũng như chất lượng gia công.
– Vật liệu làm cán: vật liệu có độ cứng càng cao giúp hạn chế độ rung và độ ồn khi gia công. Ngoài ra, nó còn ảnh hưởng đến tỷ lệ L/D – một yếu tố quan trọng để kẹp cán dao hiệu quả.
Tỷ lệ kẹp dao L/D
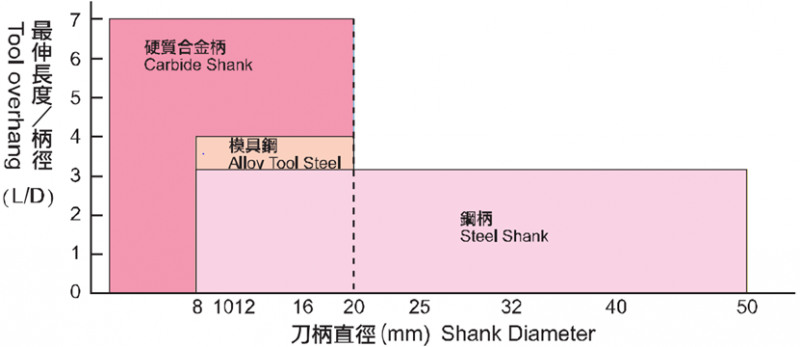
Hình 3. Biểu đồ tỷ lệ kẹp L/D từng loại vật liệu
Trong đó:
– L là kí hiệu chiều dài cán dao.
– D là kí hiệu đường kính cán dao.
Tùy theo chiều sâu lỗ gia công và đường kính lỗ, ta chọn tỷ lệ L/D phù hợp theo biểu đồ. Tuy nhiên do giá thành vật liệu carbide đắt hơn rất nhiều so với thép nên cán có đường kính lớn hơn 20mm đều là cán thép.
Tỉ lệ L/D bằng 3 là tỉ lệ phổ biến trong gia công tiện, nó đảm bảo độ cứng vững khi gá kẹp và an toàn trong quá trình gia công.
Ngoài ra vật liệu cán dao còn ảnh hưởng đến độ rung và độ ồn khi gia công, vật liệu có độ cứng càng cao thì độ rung càng ít và ngược lại.
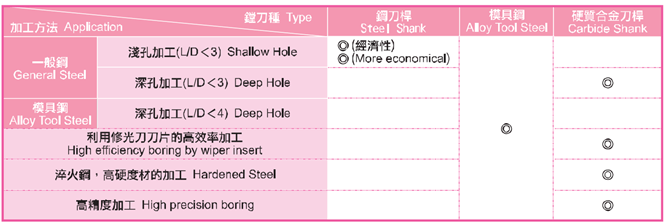
Hình 4. Gợi ý về việc chọn vật liệu cán cho từng loại đặc điểm gia công
Đối với việc gia công thép sau nhiệt độ cứng cao, chọn cán hợp kim là tối ưu nhất để đảm bảo chất lượng gia công.
Cán dao sử dụng mảnh tiện ren
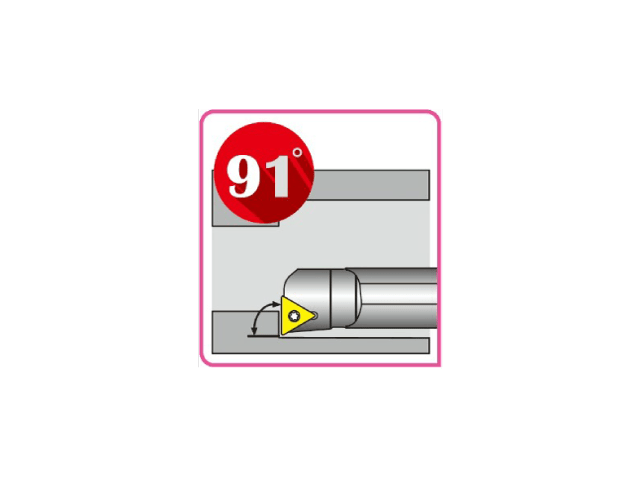
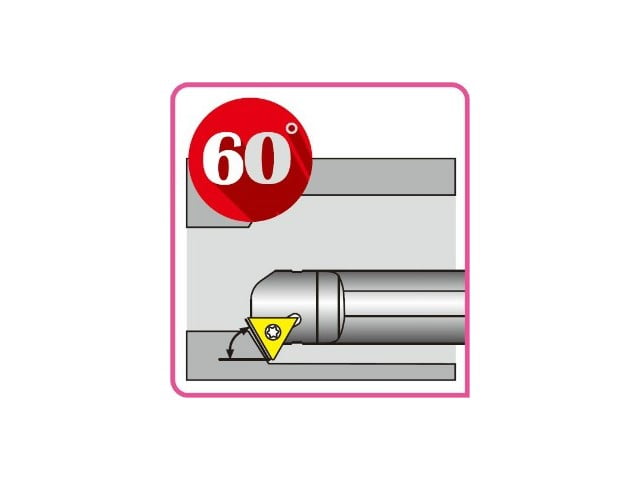
Tiện ren lỗ là một hình thức gia công đặc biệt với độ chính xác cao trong gia công chính xác. Lúc này hướng gia công là yếu tố được quan tâm nhất vì nó ảnh hưởng đến bước ren khi gia công.
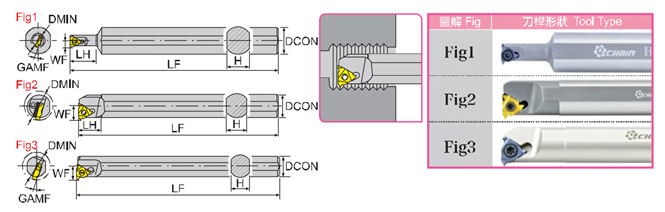
Hình 5. Hình dạng tiện ren khác nhau
Khi chọn cán tiện ren, có một thông số chúng ta cần quan tâm là LH- chiều dài cán để thoát phoi. Khi gia công các lỗ có đường kính nhỏ, nếu không gian thoát phoi không đủ hoặc phoi thoát không hết thì chi tiết chắc chắn sẽ hỏng vì bước ren không đúng.
Một số lưu ý khi chọn cán dao tiện lỗ
- Xác định đường kính lỗ và chiều lỗ gia công: đây là 2 thông số quan trọng để chọn đường kính dao và chiều dài cán dao. Cần phân biệt rõ ràng đường kính gia công tối thiểu của dao và đường kính cán dao, chú ý thông thường đường kính cán dao sẽ nhỏ hơn đường kính gia công.
- Xác định mục đích gia công và hình dạng gia công: các mảnh dao tiện đều có mục đích riêng từ chạy thô đến chạy tinh. Vị trí lắp mảnh trên cán sẽ phụ thuộc vào hình dạng gia công, từ đó ta chọn được góc thoát phoi phù hợp cho dao. Như đã nói ở trên, mỗi cán dao chỉ lắp được 1 loại mảnh duy nhất.
- Xác định vật liệu gia công: đối với từng vật liệu gia công sẽ có các loại lớp phủ mảnh dao khác nhau. Việc chọn đúng lớp phủ sẽ cho kết quả gia công tối ưu và chất lượng bề mặt gia công tốt nhất.
- Xác định loại cán dao: đây là yếu tố ảnh hưởng trực tiếp đến giá thành dao tiện. Việc cân bằng giữa chất lượng gia công và giá thành công cụ là điều luôn được các nhà gia công chú trọng.
- Xác định hướng gia công: đây là yếu tố cuối cùng khi chọn dao tiện, hướng trái hoặc hướng phải.
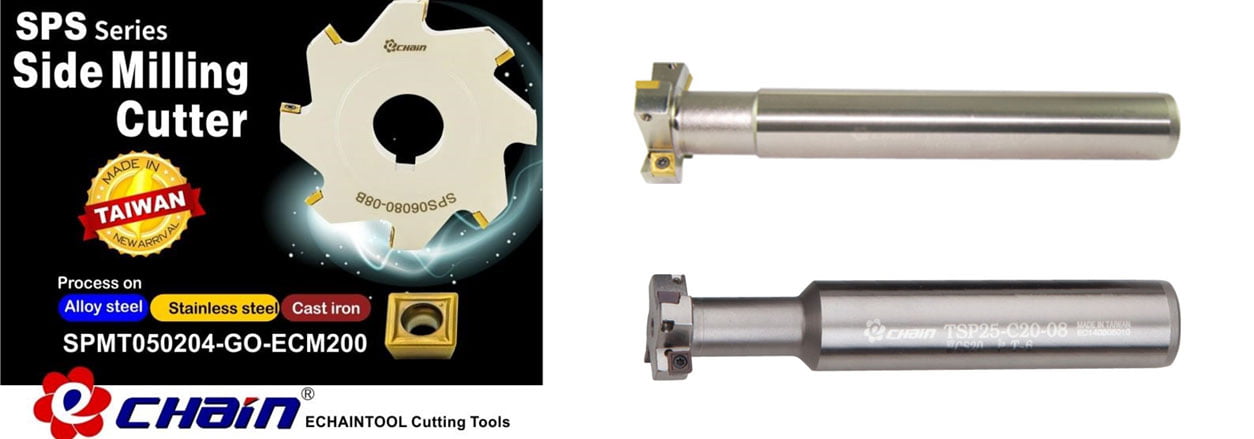
Với dòng sản phẩm dao tiện lỗ ECHAIN – Đài Loan, chúng tôi chắc chắn sẽ đáp ứng mọi nhu cầu bạn với mức hiệu quả cao nhất.
Mức độ hài lòng khách hàng và sự chuyên nghiệp trong tư vấn chính là điều chúng tôi luôn quan tâm hướng đến, vì vậy đừng ngần ngại đến với Ánh Kim chúng tôi bạn nhé.
NVKD: Ngô Thanh Phú
Số điện thoại: 0943 621 702
Email: thanhphu@demo-4.puramu.dev